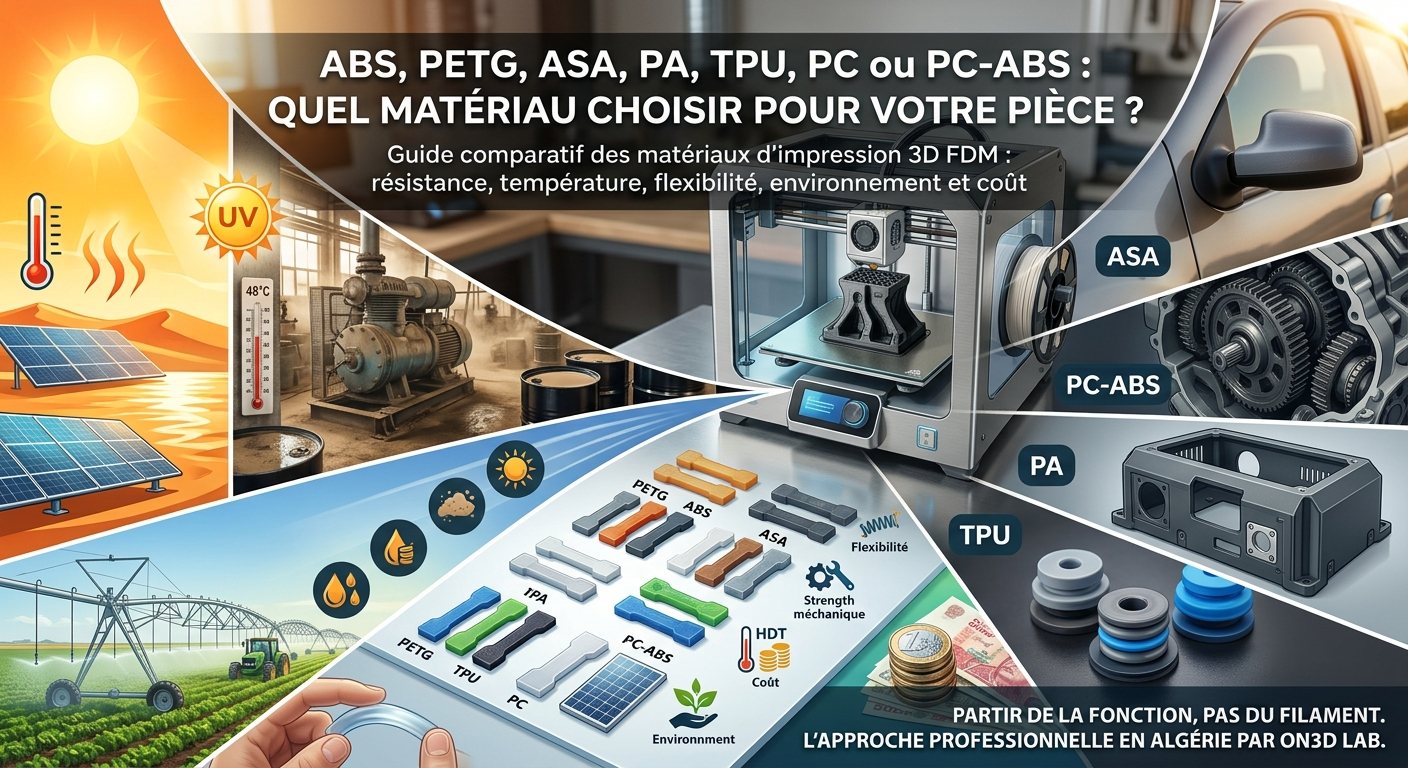
ABS, PETG, ASA, PA, TPU, PC ou PC-ABS : quel matériau choisir pour votre pièce ?
Guide comparatif des matériaux d’impression 3D FDM : PETG, ABS, ASA, PA/Nylon, TPU, PC et PC-ABS. Résistance, température, flexibilité, usure, coût et cas d’usage en Algérie.
Sommaire de l’article
Guide comparatif des matériaux d’impression 3D FDM : résistance, température, flexibilité, environnement et coûtTableau comparatif des matériauxÀ propos de la HDT1. PETG : le polyvalent pour les pièces fonctionnellesQuand choisir le PETG ?2. ABS : le classique des pièces techniques3. ASA : l’ABS pensé pour l’extérieurPourquoi l’ASA est particulièrement intéressant en Algérie4. PA / Nylon : quand la pièce doit réellement travaillerLe point critique : l’humidité5. TPU : quand la déformation devient une fonctionPourquoi ne pas donner une HDT simple au TPU ?6. PC : lorsque résistance et température deviennent prioritairesPourquoi ne pas utiliser du PC partout ?7. PC-ABS : un excellent compromis entre ABS et PCTempérature : attention aux chiffresTg – température de transition vitreuseVicatHDT – température de fléchissement sous chargeEn Algérie, la température ambiante ne suffit pasLe matériau ne fait pas toutQuel matériau choisir ? La méthode rapidePièce fonctionnelle polyvalente et économiquePièce mécanique intérieure avec bonne tenue thermique et aux chocsPièce extérieure exposée aux UV et au soleilFrottement, usure ou mouvements répétésFlexibilité, vibration ou amortissementRigidité, résistance mécanique et température élevéeChocs + chaleur avec un bon compromis industrielEt le coût ?Conclusion : partir de la fonction, pas du filamentRéférences techniquesPolymaker — ChineeSUN — ChineSources complémentairesNote méthodologiqueÀ propos d’ON3D LabGuide comparatif des matériaux d’impression 3D FDM : résistance, température, flexibilité, environnement et coût
Choisir un matériau d’impression 3D ne consiste pas simplement à chercher « le plastique le plus solide ».
Un support de capteur installé dans une usine, un engrenage, un carter placé dans un véhicule, une pièce exposée au soleil ou une butée destinée à absorber des vibrations n’ont pas les mêmes contraintes. Le matériau doit être choisi en fonction de la fonction réelle de la pièce et de son environnement d’utilisation.
Cette question prend une importance particulière en Algérie. Une pièce peut être exposée à de fortes températures, au rayonnement solaire, à la poussière, à des huiles, à des vibrations ou fonctionner à proximité d’un moteur, d’un compresseur ou d’un équipement industriel chaud.
Dans le domaine de la maintenance, il faut également tenir compte d’un autre facteur : la disponibilité de la pièce d’origine. Lorsqu’une pièce de rechange nécessite plusieurs semaines d’approvisionnement ou n’est plus fabriquée, l’impression 3D peut permettre de produire rapidement une alternative fonctionnelle. Mais encore faut-il sélectionner le bon polymère.
Parmi les matériaux FDM particulièrement intéressants pour les pièces techniques, on retrouve aujourd’hui le PETG, l’ABS, l’ASA, le PA/Nylon, le TPU, le polycarbonate (PC) et le PC-ABS.
Tableau comparatif des matériaux
Important : les valeurs ci-dessous sont des ordres de grandeur issus de fiches techniques de grades commerciaux documentés. Elles ne doivent pas être considérées comme universelles pour tous les filaments portant le même nom.
| Propriété | PETG | ABS | ASA | PA / Nylon | TPU 95A | PC | PC-ABS |
|---|---|---|---|---|---|---|---|
| Facilité d’impression | ★★★★☆ | ★★★☆☆ | ★★★☆☆ | ★★☆☆☆ | ★★★☆☆ | ★★☆☆☆ | ★★☆☆☆ |
| Rigidité | Bonne | Bonne | Bonne à élevée | Bonne, variable selon grade | Très faible | Très élevée | Très élevée |
| Résistance mécanique | Bonne | Bonne à très bonne | Bonne à très bonne | Très bonne | Bonne en traction, mais matériau souple | Excellente | Très bonne à excellente |
| Résistance aux chocs | Bonne | Très bonne | Bonne à très bonne | Très bonne | Excellente | Excellente | Excellente |
| Usure / frottement | Moyenne | Moyenne | Moyenne | Excellente | Très bonne | Bonne | Bonne |
| HDT indicative | ≈ 64–78 °C | ≈ 98–100 °C ; jusqu’à ≈104 °C sur certains grades HT | ≈ 100–103 °C | ≈ 70–111 °C pour certains PA non chargés ; jusqu’à ≈155 °C avec certains PA renforcés CF | Très dépendante du grade ; HDT moins pertinente pour un élastomère | ≈ 107–111 °C | ≈ 106–112 °C |
| Résistance UV | Moyenne | Faible | Excellente | Faible à moyenne | Variable selon formulation | Faible à moyenne | Faible à moyenne |
| Résistance à l’humidité | Bonne | Bonne | Bonne | Faible : très hygroscopique | Moyenne | Moyenne | Moyenne |
| Utilisation extérieure | Possible | Peu recommandée à long terme | Excellente | Grade adapté conseillé | Grade UV adapté conseillé | Grade stabilisé conseillé | Grade stabilisé conseillé |
| Huiles / graisses | Bonne sur certains grades | Bonne sur certains grades | Bonne | Bonne | Bonne selon formulation | Bonne sur certains grades | Bonne sur certains grades |
| Flexibilité | Faible | Faible | Faible | Faible à moyenne | Très élevée | Très faible | Faible |
| Warping | Faible | Élevé | Moyen à élevé | Moyen à élevé | Très faible | Élevé | Élevé |
| Enceinte fermée | Pas indispensable | Recommandée | Recommandée | Recommandée | Généralement non | Fortement recommandée | Fortement recommandée |
| Séchage | Recommandé si humide | Utile | Recommandé | Indispensable | Recommandé | Fortement recommandé | Fortement recommandé |
| Buse indicative | ≈ 230–260 °C | ≈ 240–265 °C | ≈ 230–260 °C | ≈ 250–300 °C selon grade | ≈ 210–250 °C | ≈ 260–290 °C | ≈ 250–270 °C |
| Plateau indicatif | ≈ 70–90 °C | ≈ 90–100 °C | ≈ 75–95 °C | ≈ 50–90 °C selon grade | ≈ 25–60 °C | ≈ 90–110 °C | ≈ 90–105 °C |
| Coût relatif | €€ | €€ | €€–€€€ | €€€ | €€€ | €€€€ | €€€–€€€€ |
| Applications typiques | Supports, brides, boîtiers, prototypes | Carters, supports mécaniques | Extérieur, automobile, boîtiers | Engrenages, guides, glissières | Butées, protections, amortissement | Pièces mécaniques et thermiques exigeantes | Carters techniques, choc + chaleur |
À propos de la HDT
La HDT – Heat Deflection Temperature est la température de fléchissement sous charge. Elle ne correspond pas à une température maximale de service garantie.
Deux grades d’un même matériau peuvent avoir des valeurs sensiblement différentes. La formulation, les additifs, l’humidité, l’orientation d’impression, le recuit éventuel et la méthode de test influencent le résultat.
1. PETG : le polyvalent pour les pièces fonctionnelles
Le PETG – polyéthylène téréphtalate glycolisé – est souvent un excellent point de départ pour une pièce fonctionnelle.
Il combine une bonne résistance mécanique, une bonne adhésion entre les couches, une faible tendance au warping et une mise en œuvre relativement simple.
C’est un matériau particulièrement intéressant pour des supports, brides, boîtiers, protections, guides, prototypes fonctionnels et pièces mécaniques modérément sollicitées.
Selon les grades commerciaux, la HDT du PETG se situe généralement autour de 64 à 78 °C. Cette variation montre déjà qu’un simple nom de famille de matériau ne suffit pas pour caractériser une pièce.
Quand choisir le PETG ?
Le PETG est particulièrement pertinent lorsque la pièce doit être fonctionnelle sans subir une chaleur très élevée, un frottement important ou des efforts mécaniques sévères.
Dans un atelier industriel algérien, il peut par exemple convenir parfaitement pour un support de capteur, une protection de connecteur, une bride ou un guide statique.
En revanche, pour une pièce placée dans un véhicule fermé au soleil, à proximité d’un moteur ou dans une machine produisant beaucoup de chaleur, il faudra examiner ABS, ASA, PC-ABS ou PC.
À retenir : PETG = polyvalence, facilité d’impression et coût maîtrisé.
2. ABS : le classique des pièces techniques
L’ABS – acrylonitrile butadiène styrène – est depuis longtemps utilisé dans l’industrie et l’automobile.
Il offre un bon équilibre entre rigidité, ténacité, résistance aux chocs, résistance thermique et coût.
Sur des grades techniques commerciaux, on retrouve couramment une HDT proche de 98 à 100 °C, tandis que certaines formulations haute température dépassent légèrement les 100 °C.
eSUN annonce par exemple sur son ABS-HT une température de déformation thermique mesurée d’environ 104,4 °C, avec une résistance à la traction d’environ 46 MPa en XY. Le fabricant recommande également une enceinte fermée pour ce grade.
Cela illustre un point important : un ABS standard et un ABS haute température ne sont pas exactement le même produit.
L’ABS reste cependant plus délicat à imprimer que le PETG à cause de son retrait thermique. Une pièce longue ou massive peut se déformer si la température de l’environnement d’impression n’est pas suffisamment stable.
À retenir : ABS = bon compromis mécanique + chocs + chaleur, surtout pour l’intérieur.
3. ASA : l’ABS pensé pour l’extérieur
L’ASA – acrylonitrile styrène acrylate – est souvent comparé à l’ABS, mais il possède un avantage déterminant : sa résistance aux UV et aux intempéries.
C’est ce qui en fait un matériau particulièrement pertinent pour des pièces destinées à rester durablement à l’extérieur.
Des grades commerciaux d’ASA affichent une HDT autour de 100 à 103 °C, tout en offrant une bonne tenue au vieillissement extérieur.
eSUN décrit par exemple son ASA+ comme mieux adapté que l’ABS à l’exposition aux UV et aux conditions météorologiques difficiles, avec une meilleure conservation de la couleur et des propriétés mécaniques sous exposition prolongée au soleil.
Pourquoi l’ASA est particulièrement intéressant en Algérie
Pour une pièce installée durablement à l’extérieur, la résistance aux UV peut devenir aussi importante que sa résistance mécanique.
Un boîtier de capteur, un support installé sur une toiture, un élément d’équipement agricole, un accessoire automobile extérieur ou une protection de machine peut être soumis quotidiennement au soleil pendant plusieurs années.
Dans ces situations, l’ASA est généralement préférable à l’ABS.
Il reste toutefois un matériau qui bénéficie fortement d’une imprimante fermée afin de limiter le retrait et les déformations.
À retenir : ASA = chaleur + UV + environnement extérieur.
4. PA / Nylon : quand la pièce doit réellement travailler
« Nylon » ou PA – polyamide – désigne en réalité toute une famille de matériaux : PA6, PA66, PA11, PA12, PA6/66, PA renforcé carbone, PA renforcé fibre de verre, etc.
Il est donc impossible de donner une seule valeur valable pour tous les nylons.
Leur principal intérêt réside généralement dans leur combinaison de ténacité, résistance à l’usure, faible frottement et résistance à la fatigue.
C’est ce qui rend le PA très intéressant pour des composants tels que :
- engrenages ;
- pignons ;
- guides ;
- glissières ;
- bagues ;
- charnières ;
- pièces de remplacement industrielles soumises à des mouvements répétés.
Sur certains PA non chargés documentés, la HDT peut varier autour de 70 à 111 °C selon la charge d’essai.
Avec un renforcement en fibres, on peut atteindre des niveaux beaucoup plus élevés. eSUN annonce par exemple pour son ePA-CF, basé sur un PA6/66 renforcé de fibres de carbone, une HDT pouvant atteindre environ 155 °C sous 0,45 MPa.
Cela montre pourquoi on ne doit pas simplement écrire « Nylon : 100 °C ». Le grade exact change tout.
Le point critique : l’humidité
Le principal problème du polyamide est son caractère hygroscopique.
Il absorbe l’humidité de l’air, ce qui peut dégrader fortement :
- la qualité d’extrusion ;
- l’état de surface ;
- la précision ;
- l’adhésion inter-couches ;
- les propriétés mécaniques.
Le séchage n’est donc pas un détail.
Pour une pièce en PA industrielle, la gestion du filament avant et pendant l’impression fait partie intégrante du procédé de fabrication.
À retenir : PA = frottement, usure, fatigue et pièces mécaniques exigeantes.
5. TPU : quand la déformation devient une fonction
Le TPU – polyuréthane thermoplastique – ne doit pas être comparé directement aux matériaux rigides.
Son intérêt est précisément de pouvoir se déformer.
Un TPU 95A peut servir à produire :
- butées ;
- protections ;
- passages de câbles ;
- surfaces antidérapantes ;
- roues ;
- éléments d’amortissement ;
- pièces absorbant les vibrations.
Les TPU 95A commerciaux peuvent présenter des allongements à la rupture de plusieurs centaines de pourcents.
Le PolyFlex TPU95 de Polymaker est par exemple donné avec une dureté Shore 95A et un allongement à la rupture supérieur à 500 % dans certaines conditions d’essai.
Pourquoi ne pas donner une HDT simple au TPU ?
Pour un matériau élastomère, la notion de température de fléchissement est moins intuitive : le matériau est déjà conçu pour fléchir.
Il est donc plus utile de regarder :
- le grade exact ;
- la dureté Shore ;
- la résistance chimique ;
- le comportement à la température ;
- la compression ;
- l’usure.
Il faut également éviter de conclure qu’un TPU est automatiquement adapté au gasoil, à l’essence ou à une huile hydraulique. La compatibilité doit être contrôlée pour le fluide précis et le grade utilisé.
À retenir : TPU = flexibilité, amortissement, vibration et absorption des chocs.
6. PC : lorsque résistance et température deviennent prioritaires
Le polycarbonate – PC – est l’un des matériaux techniques les plus performants couramment accessibles en FDM.
Il offre une très bonne combinaison de :
- rigidité ;
- résistance mécanique ;
- ténacité ;
- résistance aux chocs ;
- résistance thermique.
Le PolyLite PC de Polymaker affiche par exemple une résistance à la traction proche de 69 MPa en XY, une température de transition vitreuse d’environ 113 °C, une température Vicat proche de 120 °C et une HDT autour de 107 à 111 °C selon la charge appliquée.
Ces propriétés le rendent intéressant pour :
- supports structurels ;
- outillages ;
- carters soumis à la chaleur ;
- pièces mécaniques ;
- composants travaillant dans un environnement où PETG et ABS deviennent limitants.
Pourquoi ne pas utiliser du PC partout ?
Parce que les performances ont un coût en matière de fabrication.
Le PC nécessite généralement :
- une température d’extrusion élevée ;
- un plateau très chaud ;
- un filament correctement sec ;
- une enceinte stable ;
- une bonne maîtrise du warping.
Pour un simple support fonctionnant à température ambiante, choisir du PC alors qu’un PETG répond parfaitement au cahier des charges n’apporte pas forcément de bénéfice.
À retenir : PC = forte rigidité + résistance mécanique + chaleur élevée.
7. PC-ABS : un excellent compromis entre ABS et PC
Le PC-ABS est un mélange de polycarbonate et d’ABS.
L’objectif est de combiner une partie de la résistance thermique et de la ténacité du PC avec certaines caractéristiques de mise en œuvre et de finition de l’ABS.
Sur le PC-ABS de Polymaker, la HDT atteint environ :
- 106 °C sous 1,8 MPa ;
- 112 °C sous 0,45 MPa.
La température de transition vitreuse se situe autour de 109 °C.
Ce matériau est particulièrement intéressant lorsque l’on cherche à combiner :
- résistance aux chocs ;
- bonne tenue thermique ;
- rigidité ;
- bonne finition ;
- comportement industriel.
On peut résumer ainsi :
ABS → lorsque les contraintes restent raisonnables. PC-ABS → lorsque la chaleur et les chocs augmentent. PC → lorsque rigidité et performances thermiques deviennent prioritaires.
À retenir : PC-ABS = excellent compromis industriel entre choc, chaleur et rigidité.
Température : attention aux chiffres
C’est probablement la partie la plus importante à comprendre lorsqu’on compare des matériaux.
La température indiquée pour la buse n’est pas la température que la pièce peut supporter.
Un PC imprimé à 280 °C ne peut évidemment pas fonctionner à 280 °C.
Trois données sont particulièrement intéressantes.
Tg – température de transition vitreuse
La Tg indique une zone dans laquelle le comportement mécanique d’un polymère amorphe commence à évoluer fortement.
Vicat
La température Vicat caractérise le ramollissement d’un matériau selon une méthode d’essai normalisée.
HDT – température de fléchissement sous charge
La HDT mesure la température à laquelle une éprouvette se déforme d’une certaine manière sous une charge normalisée.
Pour une pièce mécanique imprimée en 3D, la HDT donne donc une indication utile, mais elle ne constitue pas une température maximale de service universelle.
Le même matériau peut afficher des valeurs différentes selon la charge appliquée pendant l’essai.
En Algérie, la température ambiante ne suffit pas
Lorsqu’un client annonce :
« La pièce fonctionne à 40 °C maximum »
ce chiffre doit être analysé.
Une pièce noire installée au soleil, un composant situé sous un capot automobile, l’intérieur d’une armoire industrielle ou une zone proche d’un moteur peuvent atteindre des températures très différentes de la température de l’air extérieur.
C’est pourquoi une pièce extérieure en Algérie peut justifier l’utilisation d’un ASA plutôt qu’un ABS, tandis qu’une pièce mécanique située près d’une source chaude pourra orienter le choix vers PC-ABS ou PC.
Le matériau doit être sélectionné à partir de la température réelle de la pièce, pas uniquement de la météo.
Le matériau ne fait pas tout
Une pièce imprimée en PC peut être moins résistante qu’une pièce en PETG correctement conçue.
Pourquoi ?
Parce que l’impression FDM est anisotrope : la résistance dépend de l’orientation des couches.
Sur des fiches techniques de matériaux FDM, on observe fréquemment une différence importante entre les propriétés mesurées en XY et en Z.
La géométrie, l’orientation, le nombre de parois, la température d’impression, la fusion entre les couches, les congés, le remplissage et le séchage peuvent donc avoir autant d’importance que le choix du matériau.
Pour une pièce mécanique, demander uniquement :
« Quel filament faut-il utiliser ? »
n’est pas suffisant.
Il faut également se demander :
« Comment faut-il concevoir et imprimer cette pièce pour que les efforts soient correctement repris ? »
Quel matériau choisir ? La méthode rapide
Pièce fonctionnelle polyvalente et économique
PETG
Pièce mécanique intérieure avec bonne tenue thermique et aux chocs
ABS
Pièce extérieure exposée aux UV et au soleil
ASA
Frottement, usure ou mouvements répétés
PA / Nylon
Flexibilité, vibration ou amortissement
TPU
Rigidité, résistance mécanique et température élevée
PC
Chocs + chaleur avec un bon compromis industriel
PC-ABS
Et le coût ?
Le prix au kilogramme ne doit pas être le seul critère.
Pour une pièce industrielle, le coût réel comprend également :
- le temps machine ;
- le séchage du filament ;
- le risque d’échec ;
- la vitesse d’impression ;
- le post-traitement ;
- la durée de vie de la pièce.
En Algérie, la disponibilité locale et l’importation des matériaux techniques peuvent également modifier fortement le coût réel d’un PA, d’un PC ou d’un PC-ABS par rapport à un PETG ou un ABS plus courant.
Une pièce peu chère qui doit être remplacée tous les deux mois peut finalement coûter beaucoup plus cher qu’une pièce mieux adaptée au départ.
La question n’est donc pas :
« Quel filament est le moins cher ? »
mais :
« Quel est le matériau le moins coûteux capable de remplir durablement la fonction demandée ? »
Conclusion : partir de la fonction, pas du filament
Il n’existe pas de matériau universellement meilleur.
Le bon choix dépend de :
- la température ;
- la charge ;
- la durée de cette charge ;
- les chocs ;
- le frottement ;
- l’humidité ;
- l’exposition aux UV ;
- les produits chimiques présents ;
- la durée de vie attendue.
En impression 3D professionnelle, le choix du polymère fait partie intégrante de la conception de la pièce.
Chez ON3D Lab, l’approche consiste donc à analyser l’environnement réel d’utilisation avant de choisir le matériau, puis à adapter la géométrie, l’orientation d’impression et les paramètres de fabrication.
Cette démarche est particulièrement importante pour le prototypage fonctionnel, l’outillage et les pièces de remplacement industrielles, où imprimer une pièce qui « ressemble à l’originale » ne suffit pas : elle doit surtout être capable de remplir correctement sa fonction.
Références techniques
Polymaker — Chine
Fabricant de matériaux d’impression 3D basé à Changshu, Chine.
- PolyLite PETG — Technical Data Sheet
- PolyLite ABS — Technical Data Sheet
- Polymaker ASA — Technical Data Sheet
- PolyMide CoPA — Technical Data Sheet
- PolyFlex TPU95
- PolyLite PC — Technical Data Sheet
- Polymaker PC-ABS
eSUN — Chine
Shenzhen Esun Industrial Co., Ltd.
Sources complémentaires
Note méthodologique
Les propriétés d’une pièce imprimée peuvent varier fortement selon :
- la formulation exacte du filament ;
- son taux d’humidité ;
- l’orientation des couches ;
- les paramètres de fabrication ;
- la géométrie ;
- le taux de remplissage ;
- l’épaisseur des parois ;
- l’environnement réel d’utilisation.
Pour une application critique ou liée à la sécurité, la fiche technique du grade réellement utilisé ainsi que des essais sur la pièce finale restent nécessaires.
À propos d’ON3D Lab
ON3D Lab accompagne les entreprises et professionnels en Algérie dans la conception, la modélisation et la fabrication additive de pièces fonctionnelles, prototypes, outillages et pièces de remplacement en polymères techniques.
Oran, Algérie Site : https://on3d-lab.pro