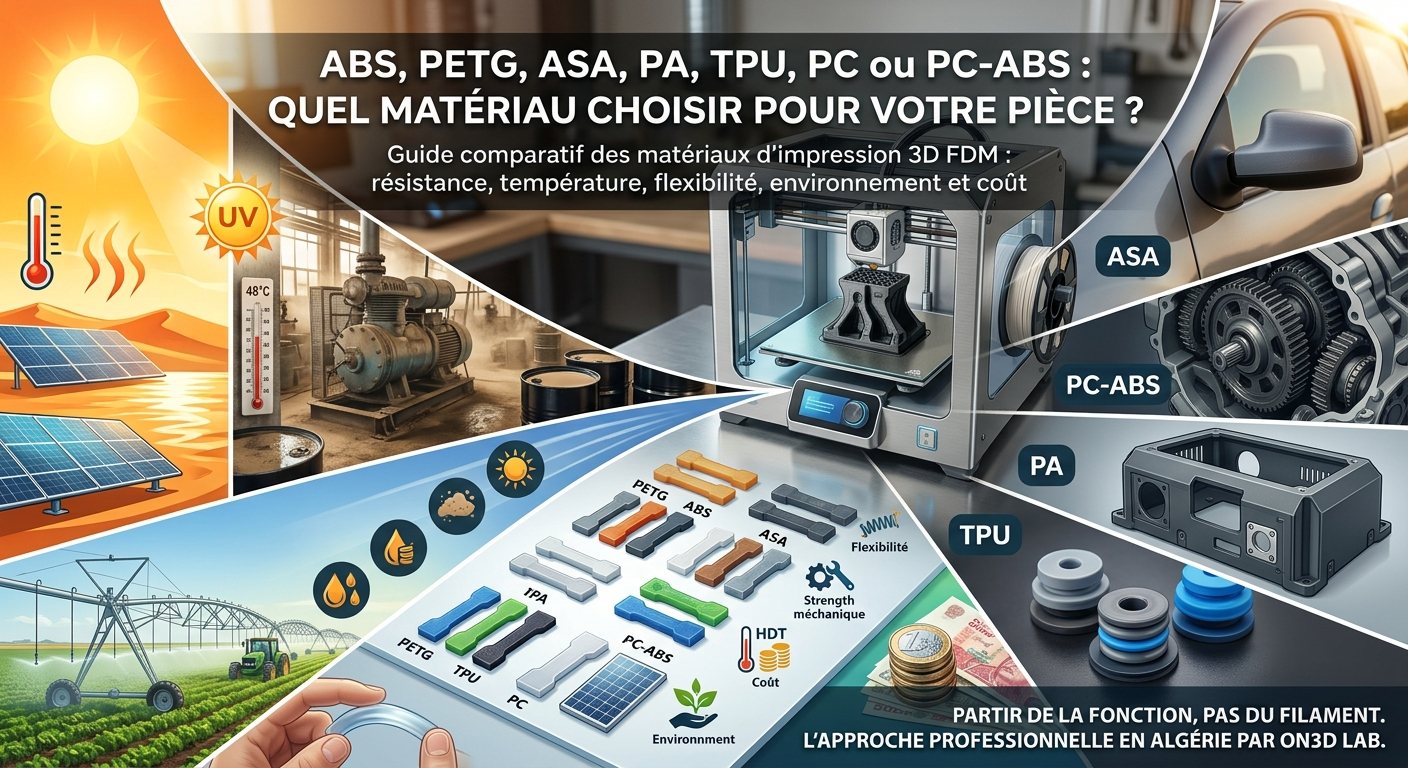
ABS وPETG وASA وPA وTPU وPC وPC-ABS: كيف تختار المادة المناسبة لقطعتك؟
دليل مقارنة مواد الطباعة ثلاثية الأبعاد بتقنية FDM: PETG وABS وASA والنايلون وTPU وPC وPC-ABS، من حيث المتانة والحرارة والمرونة والتكلفة والاستخدام في الجزائر.
فهرس المقال
مقارنة مواد الطباعة ثلاثية الأبعاد FDM: المتانة والحرارة والمرونة والبيئة والتكلفةجدول مقارنة الموادماذا تعني HDT؟1. PETG: مادة متعددة الاستخدام للقطع الوظيفيةمتى تختار PETG؟2. ABS: المادة التقليدية للقطع التقنية3. ASA: أداء شبيه بـ ABS للبيئات الخارجيةلماذا تهم ASA في الجزائر؟4. PA / نايلون: للقطع التي تتحمل العمل فعليًاالعامل الحاسم: الرطوبة5. TPU: عندما تكون قابلية التشوه مطلوبةلماذا لا تكفي قيمة HDT واحدة لمادة TPU؟6. PC: عندما تتقدم المتانة والحرارة على غيرهمالماذا لا نستخدم PC في كل القطع؟7. PC-ABS: توازن عملي بين ABS وPCالحرارة: افهم الأرقام قبل المقارنةTg: درجة الانتقال الزجاجيVicatHDT: درجة حرارة الانحراف تحت الحملفي الجزائر، لا تكفي حرارة الجو وحدهاالمادة ليست العامل الوحيدكيف تختار المادة؟ طريقة سريعةقطعة وظيفية متعددة الاستخدام واقتصاديةقطعة ميكانيكية داخلية تحتاج مقاومة الحرارة والصدماتقطعة خارجية معرضة للشمس والأشعة فوق البنفسجيةاحتكاك أو بلى أو حركة متكررةمرونة أو اهتزاز أو تخميدصلابة ومتانة ميكانيكية وحرارة مرتفعةصدمات وحرارة مع توازن صناعي جيدوماذا عن التكلفة؟الخلاصة: ابدأ بوظيفة القطعة لا باسم الخيطالمراجع التقنيةPolymaker — الصينeSUN — الصينمصادر إضافيةملاحظة منهجيةعن ON3D Labمقارنة مواد الطباعة ثلاثية الأبعاد FDM: المتانة والحرارة والمرونة والبيئة والتكلفة
لا يعني اختيار مادة للطباعة ثلاثية الأبعاد البحث ببساطة عن «أقوى بلاستيك».
فحامل مستشعر داخل مصنع، وترس، وغلاف مركّب في مركبة، وقطعة معرضة للشمس، ومصدّ يمتص الاهتزازات لا تواجه الظروف نفسها. يجب اختيار المادة بناءً على وظيفة القطعة الفعلية وبيئة عملها.
تكتسب هذه المسألة أهمية خاصة في الجزائر؛ فقد تتعرض القطعة لحرارة مرتفعة أو أشعة الشمس أو الغبار أو الزيوت أو الاهتزاز، وقد تعمل قرب محرك أو ضاغط أو معدّات صناعية ساخنة.
وفي الصيانة، ينبغي مراعاة توفر القطعة الأصلية أيضًا. إذا استغرق توريد قطعة غيار أسابيع أو توقف إنتاجها، فقد تتيح الطباعة ثلاثية الأبعاد تصنيع بديل وظيفي بسرعة. لكن نجاحه يتوقف على اختيار البوليمر المناسب.
من المواد المهمة للقطع التقنية المطبوعة بتقنية FDM: PETG وABS وASA والبولي أميد PA/نايلون وTPU والبولي كربونات PC وPC-ABS.
جدول مقارنة المواد
تنبيه: القيم أدناه نطاقات تقريبية مستمدة من نشرات تقنية لدرجات تجارية موثقة. ولا يمكن تعميمها على كل خيط يحمل اسم المادة نفسه.
| الخاصية | PETG | ABS | ASA | PA / نايلون | TPU 95A | PC | PC-ABS |
|---|---|---|---|---|---|---|---|
| سهولة الطباعة | ★★★★☆ | ★★★☆☆ | ★★★☆☆ | ★★☆☆☆ | ★★★☆☆ | ★★☆☆☆ | ★★☆☆☆ |
| الصلابة | جيدة | جيدة | جيدة إلى عالية | جيدة وتختلف حسب الدرجة | منخفضة جدًا | عالية جدًا | عالية جدًا |
| المتانة الميكانيكية | جيدة | جيدة إلى جيدة جدًا | جيدة إلى جيدة جدًا | جيدة جدًا | جيدة في الشد مع بقاء المادة مرنة | ممتازة | جيدة جدًا إلى ممتازة |
| مقاومة الصدمات | جيدة | جيدة جدًا | جيدة إلى جيدة جدًا | جيدة جدًا | ممتازة | ممتازة | ممتازة |
| البلى / الاحتكاك | متوسطة | متوسطة | متوسطة | ممتازة | جيدة جدًا | جيدة | جيدة |
| HDT تقريبية | ≈ 64–78 °C | ≈ 98–100 °C؛ وحتى ≈ 104 °C لبعض الدرجات الحرارية العالية | ≈ 100–103 °C | ≈ 70–111 °C لبعض الدرجات غير المحشوة؛ وحتى ≈ 155 °C لبعض درجات PA المقواة بألياف الكربون | تعتمد بشدة على الدرجة؛ وHDT أقل دلالة للمطاطيات | ≈ 107–111 °C | ≈ 106–112 °C |
| مقاومة الأشعة فوق البنفسجية | متوسطة | ضعيفة | ممتازة | ضعيفة إلى متوسطة | بحسب التركيبة | ضعيفة إلى متوسطة | ضعيفة إلى متوسطة |
| مقاومة الرطوبة | جيدة | جيدة | جيدة | ضعيفة: تمتص الرطوبة بشدة | متوسطة | متوسطة | متوسطة |
| الاستعمال الخارجي | ممكن | غير مفضّل على المدى الطويل | ممتاز | اختر درجة مناسبة | اختر درجة مقاومة للأشعة فوق البنفسجية | اختر درجة مثبتة | اختر درجة مثبتة |
| الزيوت والشحوم | جيدة لبعض الدرجات | جيدة لبعض الدرجات | جيدة | جيدة | حسب التركيبة | جيدة لبعض الدرجات | جيدة لبعض الدرجات |
| المرونة | منخفضة | منخفضة | منخفضة | منخفضة إلى متوسطة | عالية جدًا | منخفضة جدًا | منخفضة |
| التواء القطعة أثناء الطباعة | منخفض | مرتفع | متوسط إلى مرتفع | متوسط إلى مرتفع | منخفض جدًا | مرتفع | مرتفع |
| حجرة طباعة مغلقة | ليست ضرورية | موصى بها | موصى بها | موصى بها | غير ضرورية غالبًا | موصى بها بشدة | موصى بها بشدة |
| تجفيف الخيط | موصى به إذا كان رطبًا | مفيد | موصى به | ضروري | موصى به | موصى به بشدة | موصى به بشدة |
| حرارة الفوهة التقريبية | ≈ 230–260 °C | ≈ 240–265 °C | ≈ 230–260 °C | ≈ 250–300 °C حسب الدرجة | ≈ 210–250 °C | ≈ 260–290 °C | ≈ 250–270 °C |
| حرارة السرير التقريبية | ≈ 70–90 °C | ≈ 90–100 °C | ≈ 75–95 °C | ≈ 50–90 °C حسب الدرجة | ≈ 25–60 °C | ≈ 90–110 °C | ≈ 90–105 °C |
| التكلفة النسبية | €€ | €€ | €€–€€€ | €€€ | €€€ | €€€€ | €€€–€€€€ |
| تطبيقات شائعة | حوامل ومشابك وأغلفة ونماذج أولية | أغطية وحوامل ميكانيكية | قطع خارجية وسيارات وأغلفة | تروس وموجّهات وأجزاء انزلاق | مصدّات وحماية وتخميد | قطع ميكانيكية وحرارية عالية المتطلبات | أغلفة تقنية تجمع الصدمات والحرارة |
ماذا تعني HDT؟
HDT، أي درجة حرارة الانحراف تحت الحمل، تُقاس عند حمل محدد. وهي ليست ضمانًا لأقصى درجة حرارة تشغيل.
قد تختلف درجتان من المادة نفسها كثيرًا بسبب التركيبة والإضافات والرطوبة واتجاه الطباعة والتخمير الحراري المحتمل وطريقة الاختبار.
1. PETG: مادة متعددة الاستخدام للقطع الوظيفية
تُعد PETG، أي بولي إيثيلين تيرفثالات معدل بالجليكول، نقطة انطلاق جيدة لكثير من القطع الوظيفية.
تجمع بين متانة ميكانيكية جيدة، وتماسك جيد بين الطبقات، وميل ضعيف إلى الالتواء، وسهولة نسبية في الطباعة.
تلائم الحوامل والمشابك والأغلفة والحواجز والموجّهات والنماذج الأولية الوظيفية والقطع الميكانيكية ذات الأحمال المتوسطة.
تتراوح HDT للدرجات التجارية عادةً حول 64 إلى 78 °C. ويبيّن هذا الاختلاف أن اسم عائلة المادة وحده لا يكفي لتوصيف قطعة نهائية.
متى تختار PETG؟
عندما تحتاج قطعة وظيفية لا تتعرض لحرارة شديدة أو احتكاك كبير أو أحمال ميكانيكية قاسية.
في ورشة صناعية جزائرية، قد تكون مناسبة لحامل مستشعر أو واقٍ لموصل أو مشبك أو موجّه ثابت.
أما داخل مركبة تسخن تحت الشمس أو قرب محرك أو في آلة شديدة الحرارة، فادرس ABS أوASA أوPC-ABS أوPC.
الخلاصة: تمنح PETG تعدد الاستعمالات وسهولة الطباعة وتكلفة مضبوطة.
2. ABS: المادة التقليدية للقطع التقنية
تُستخدم ABS، أي أكريلونيتريل بوتادين ستايرين، منذ زمن في الصناعة والسيارات.
وتوازن بين الصلابة والمتانة ومقاومة الصدمات والحرارة والتكلفة.
تُظهر الدرجات التقنية التجارية HDT قريبة عادةً من 98 إلى 100 °C، وتتجاوز بعض التركيبات العالية الحرارة 100 °C بقليل.
تعلن eSUN، مثلًا، عن HDT تقارب 104.4 °C لمنتج ABS-HT، ومقاومة شد تبلغ نحو 46 MPa في اتجاه XY. وتوصي الشركة بحجرة طباعة مغلقة لهذه الدرجة.
وهذا يوضح أن ABS القياسي وABS العالي الحرارة ليسا المنتج نفسه.
طباعة ABS أصعب من PETG بسبب انكماشه الحراري؛ فقد تلتوي قطعة طويلة أو كبيرة إذا لم تكن حرارة بيئة الطباعة مستقرة بما يكفي.
الخلاصة: يوازن ABS بين الأداء الميكانيكي والصدمات والحرارة، خصوصًا في الداخل.
3. ASA: أداء شبيه بـ ABS للبيئات الخارجية
تُقارن ASA، أي أكريلونيتريل ستايرين أكريلات، غالبًا بـ ABS، لكنها تتميز بـ مقاومة الأشعة فوق البنفسجية والعوامل الجوية.
لذلك تناسب القطع التي ستبقى في الخارج مدة طويلة.
تبلغ HDT لبعض درجات ASA التجارية نحو 100 إلى 103 °C، مع مقاومة جيدة للتقادم في الخارج.
تصف eSUN منتج ASA+ بأنه أنسب من ABS للتعرض للأشعة فوق البنفسجية والطقس القاسي، مع احتفاظ أفضل باللون والخصائص الميكانيكية بعد التعرض الطويل للشمس.
لماذا تهم ASA في الجزائر؟
في قطعة مركبة بالخارج بصفة دائمة، قد تصبح مقاومة الأشعة فوق البنفسجية بأهمية المتانة الميكانيكية نفسها.
قد يتعرض غلاف مستشعر أو حامل على سطح مبنى أو جزء من معدات زراعية أو ملحق سيارة خارجي أو واقي آلة للشمس يوميًا طوال سنوات.
في هذه الحالات، تكون ASA أفضل من ABS غالبًا. وتساعد الطابعة المغلقة على الحد من الانكماش والالتواء.
الخلاصة: تجمع ASA بين تحمل الحرارة والشمس والبيئة الخارجية.
4. PA / نايلون: للقطع التي تتحمل العمل فعليًا
«النايلون» أو PA، أي البولي أميد، عائلة واسعة تضم PA6 وPA66 وPA11 وPA12 وPA6/66 ودرجات مقواة بألياف الكربون أو الزجاج وغيرها.
لا توجد قيمة واحدة تصف جميع درجات النايلون.
تكمن فائدتها غالبًا في الجمع بين المتانة ومقاومة البلى وانخفاض الاحتكاك ومقاومة التعب.
يناسب PA:
- التروس والمسننات؛
- الموجّهات والأجزاء المنزلقة؛
- الجلب والمفصلات؛
- قطع الغيار الصناعية المعرضة لحركة متكررة.
في بعض درجات PA غير المحشوة والموثقة، تتراوح HDT بين 70 و111 °C تقريبًا حسب حمل الاختبار.
قد ترفع الألياف هذه القيمة كثيرًا. تعلن eSUN، مثلًا، عن HDT تقارب 155 °C عند 0.45 MPa لمنتج ePA-CF المصنوع من PA6/66 المقوى بألياف الكربون.
لذلك فإن عبارة «نايلون: 100 °C» مضللة؛ فالدرجة الدقيقة تغيّر النتيجة.
العامل الحاسم: الرطوبة
البولي أميد مادة استرطابية تمتص رطوبة الهواء، وقد يضعف ذلك بشدة:
- جودة البثق وتشطيب السطح؛
- دقة الأبعاد والتماسك بين الطبقات؛
- الخصائص الميكانيكية.
لذا فإن التجفيف جزء من عملية التصنيع وليس تفصيلًا ثانويًا. في قطع PA الصناعية، يجب ضبط رطوبة الخيط قبل الطباعة وأثناءها.
الخلاصة: يناسب PA الاحتكاك والبلى والتعب والقطع الميكانيكية عالية المتطلبات.
5. TPU: عندما تكون قابلية التشوه مطلوبة
لا ينبغي تقييم TPU، أي البولي يوريثان الحراري، بمقاييس المواد الصلبة نفسها. فالقدرة على التشوه هي سبب اختياره.
يمكن استخدام TPU 95A في:
- المصدّات والواقيات وممرات الكابلات؛
- الأسطح المانعة للانزلاق والعجلات؛
- قطع التخميد وامتصاص الاهتزاز.
قد تصل استطالة بعض درجات TPU 95A التجارية عند الكسر إلى عدة مئات بالمئة. مثلًا، تبلغ صلابة Polymaker PolyFlex TPU95 مقدار Shore 95A، وقد تتجاوز استطالته عند الكسر 500% في ظروف اختبار معينة.
لماذا لا تكفي قيمة HDT واحدة لمادة TPU؟
في المادة المطاطية، يصبح مفهوم الانحراف الحراري أقل وضوحًا، لأن المادة مصممة أصلًا للانثناء.
افحص بدلًا من ذلك الدرجة الدقيقة، وصلابة Shore، والمقاومة الكيميائية، والسلوك الحراري، والانضغاط، والبلى.
لا تفترض أن كل TPU ملائم تلقائيًا للمازوت أو البنزين أو الزيت الهيدروليكي؛ تحقق من توافق الدرجة المستخدمة مع السائل المعني.
الخلاصة: تناسب TPU المرونة والتخميد والاهتزاز وامتصاص الصدمات.
6. PC: عندما تتقدم المتانة والحرارة على غيرهما
يُعد البولي كربونات PC من أعلى المواد الهندسية أداءً والمتاحة عادةً لطباعة FDM.
يجمع بين الصلابة والمتانة الميكانيكية ومقاومة الصدمات والحرارة.
تعرض Polymaker PolyLite PC، مثلًا، مقاومة شد في اتجاه XY تقارب 69 MPa، ودرجة انتقال زجاجي تقارب 113 °C، ودرجة تليّن Vicat قرب 120 °C، وHDT بين 107 و111 °C تقريبًا حسب الحمل.
تجعله هذه الخصائص مناسبًا للحوامل الإنشائية والعدد وأغلفة المعدات المعرضة للحرارة والقطع الميكانيكية والبيئات التي لا يعود فيها PETG أوABS كافيًا.
لماذا لا نستخدم PC في كل القطع؟
لأن الأداء العالي يزيد متطلبات التصنيع. يحتاج PC عادةً إلى فوهة شديدة السخونة، وسرير ساخن جدًا، وخيط جاف، وحجرة مستقرة، وضبط جيد للالتواء.
إذا كان PETG يفي بمواصفات حامل بسيط يعمل في درجة حرارة الغرفة، فقد لا يقدم PC فائدة عملية إضافية.
الخلاصة: يجمع PC بين صلابة عالية ومتانة ميكانيكية وتحمل للحرارة.
7. PC-ABS: توازن عملي بين ABS وPC
PC-ABS مزيج من البولي كربونات وABS، يهدف إلى الجمع بين بعض تحمل PC للحرارة ومتانته وبين سهولة المعالجة والتشطيب المرتبطة بـ ABS.
في Polymaker PC-ABS تبلغ HDT نحو 106 °C عند 1.8 MPa و112 °C عند 0.45 MPa، بينما تقارب درجة الانتقال الزجاجي 109 °C.
يناسب التطبيقات التي تتطلب معًا مقاومة للصدمات والحرارة وصلابة وتشطيبًا جيدًا وسلوكًا صناعيًا موثوقًا.
للمقارنة السريعة:
- ABS عندما تكون المتطلبات متوسطة؛
- PC-ABS عندما ترتفع الحرارة والصدمات؛
- PC عندما تصبح الصلابة والأداء الحراري أولويتين.
الخلاصة: يقدم PC-ABS توازنًا صناعيًا جيدًا بين الصدمات والحرارة والصلابة.
الحرارة: افهم الأرقام قبل المقارنة
هذه نقطة أساسية: حرارة الفوهة ليست الحرارة التي تتحملها القطعة النهائية. فالقطعة المصنوعة من PC والمطبوعة عند 280 °C لا يمكنها العمل عند 280 °C.
ثلاث قيم مفيدة للمقارنة:
Tg: درجة الانتقال الزجاجي
تشير Tg إلى نطاق حراري يبدأ فيه السلوك الميكانيكي لبوليمر غير متبلور بالتغير بوضوح.
Vicat
تصف درجة Vicat تليّن المادة وفق طريقة اختبار معيارية.
HDT: درجة حرارة الانحراف تحت الحمل
تقيس HDT درجة الحرارة التي تنحرف عندها عينة بمقدار محدد تحت حمل معياري.
هي مؤشر مفيد للقطعة الميكانيكية المطبوعة، وليست حدًا أعلى عامًا لحرارة التشغيل. وقد تختلف قيمة المادة نفسها باختلاف الحمل أثناء الاختبار.
في الجزائر، لا تكفي حرارة الجو وحدها
إذا قال العميل: «القطعة تعمل عند 40 °C كحد أقصى»، فلا بد من فهم ظروفها الحقيقية.
فالقطعة السوداء تحت الشمس، والمكوّن أسفل غطاء محرك سيارة، وداخل خزانة صناعية، والمنطقة القريبة من محرك، قد تبلغ درجات حرارة تختلف كثيرًا عن حرارة الهواء الخارجي.
لذلك قد تتطلب القطعة الخارجية في الجزائر ASA بدلًا من ABS، بينما قد تستدعي القطعة الميكانيكية قرب مصدر حراري PC-ABS أوPC.
اختر المادة وفق حرارة القطعة الفعلية، لا وفق حالة الطقس وحدها.
المادة ليست العامل الوحيد
قد تكون قطعة PC سيئة التصميم أضعف من قطعة PETG جيدة التصميم. السبب أن طباعة FDM متباينة الخواص: تتغير المتانة بحسب اتجاه الطبقات.
تُظهر نشرات المواد غالبًا فروقًا كبيرة بين الخصائص المقاسة في اتجاهي XY وZ.
لذلك قد تكون هندسة القطعة واتجاهها وعدد الجدران وحرارة الطباعة والتحام الطبقات والزوايا المستديرة والحشو والتجفيف بأهمية اختيار المادة نفسها.
بالنسبة إلى قطعة ميكانيكية، لا يكفي أن تسأل «أي خيط نستخدم؟»؛ بل اسأل أيضًا: «كيف نصمم هذه القطعة ونطبعها حتى تتحمل القوى بالشكل الصحيح؟»
كيف تختار المادة؟ طريقة سريعة
قطعة وظيفية متعددة الاستخدام واقتصادية
PETG
قطعة ميكانيكية داخلية تحتاج مقاومة الحرارة والصدمات
ABS
قطعة خارجية معرضة للشمس والأشعة فوق البنفسجية
ASA
احتكاك أو بلى أو حركة متكررة
PA / نايلون
مرونة أو اهتزاز أو تخميد
TPU
صلابة ومتانة ميكانيكية وحرارة مرتفعة
PC
صدمات وحرارة مع توازن صناعي جيد
PC-ABS
وماذا عن التكلفة؟
سعر الكيلوغرام ليس المعيار الوحيد. تشمل التكلفة الفعلية للقطعة الصناعية وقت الآلة، وتجفيف الخيط، واحتمال فشل الطباعة، وسرعتها، والمعالجة اللاحقة، وعمر القطعة.
في الجزائر، قد تؤثر وفرة المواد محليًا والاستيراد كثيرًا في تكلفة PA أوPC أوPC-ABS مقارنةً بـ PETG أوABS الأكثر شيوعًا.
قد تكلف قطعة رخيصة تُستبدل كل شهرين أكثر من قطعة مناسبة منذ البداية.
لا تسأل «ما الخيط الأرخص؟» بل «ما المادة الأقل تكلفة القادرة على أداء الوظيفة المطلوبة طوال العمر المتوقع؟»
الخلاصة: ابدأ بوظيفة القطعة لا باسم الخيط
لا توجد مادة أفضل في جميع الحالات. يعتمد الاختيار على الحرارة، والحمل ومدته، والصدمات، والاحتكاك، والرطوبة، والأشعة فوق البنفسجية، والمواد الكيميائية، والعمر المطلوب.
في الطباعة ثلاثية الأبعاد الاحترافية، اختيار البوليمر جزء من تصميم القطعة.
في ON3D Lab نحلل ظروف التشغيل الفعلية قبل اختيار المادة، ثم نكيّف الهندسة واتجاه الطباعة وإعدادات التصنيع.
وهذا مهم خصوصًا في النماذج الأولية الوظيفية والعدد وقطع الغيار الصناعية؛ فالتشابه مع القطعة الأصلية لا يكفي ما لم تؤد القطعة الجديدة وظيفتها.
المراجع التقنية
Polymaker — الصين
شركة مصنعة لمواد الطباعة ثلاثية الأبعاد مقرها تشانغشو في الصين.
- نشرة PolyLite PETG التقنية
- نشرة PolyLite ABS التقنية
- نشرة Polymaker ASA التقنية
- نشرة PolyMide CoPA التقنية
- PolyFlex TPU95
- نشرة PolyLite PC التقنية
- Polymaker PC-ABS
eSUN — الصين
شركة Shenzhen Esun Industrial Co., Ltd.
مصادر إضافية
ملاحظة منهجية
قد تختلف خصائص القطعة المطبوعة كثيرًا بحسب تركيبة الخيط الدقيقة، ورطوبته، واتجاه الطبقات، وإعدادات التصنيع، وهندسة القطعة، ونسبة الحشو، وسمك الجدران، وبيئة العمل الحقيقية.
في التطبيقات الحساسة أو المرتبطة بالسلامة، يلزم الرجوع إلى النشرة التقنية للدرجة المستخدمة فعلًا وإجراء اختبارات على القطعة النهائية.
عن ON3D Lab
تساعد ON3D Lab الشركات والمهنيين في الجزائر على تصميم ونمذجة وتصنيع القطع الوظيفية والنماذج الأولية والعدد وقطع الغيار باستخدام البوليمرات الهندسية والطباعة ثلاثية الأبعاد.
وهران، الجزائر الموقع: https://on3d-lab.pro