المواد
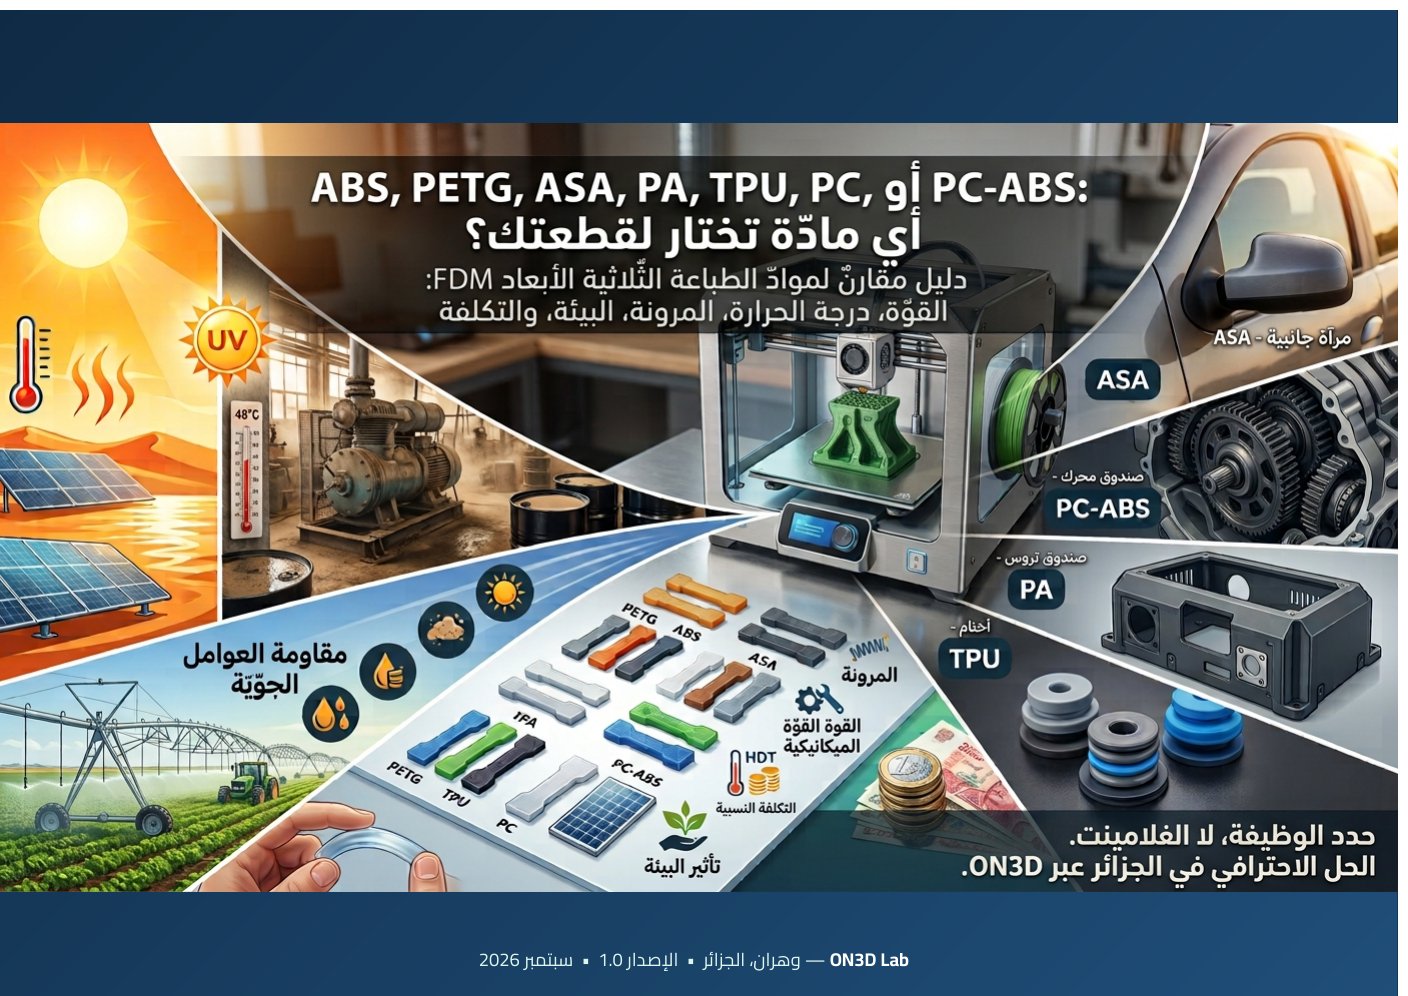
ABS وPETG وASA وPA وTPU وPC وPC-ABS: كيف تختار المادة المناسبة لقطعتك؟
دليل عملي لاختيار مادة FDM وفق ظروف عمل القطعة الفعلية: الحرارة والشمس والصدمات والاحتكاك والرطوبة والتكلفة.
متى نختار الطباعة بتقنية FDM أو الحقن لإنتاج دفعة بلاستيكية صغيرة في الجزائر؟ التكاليف والجودة والحدود ومنهج اتخاذ القرار.
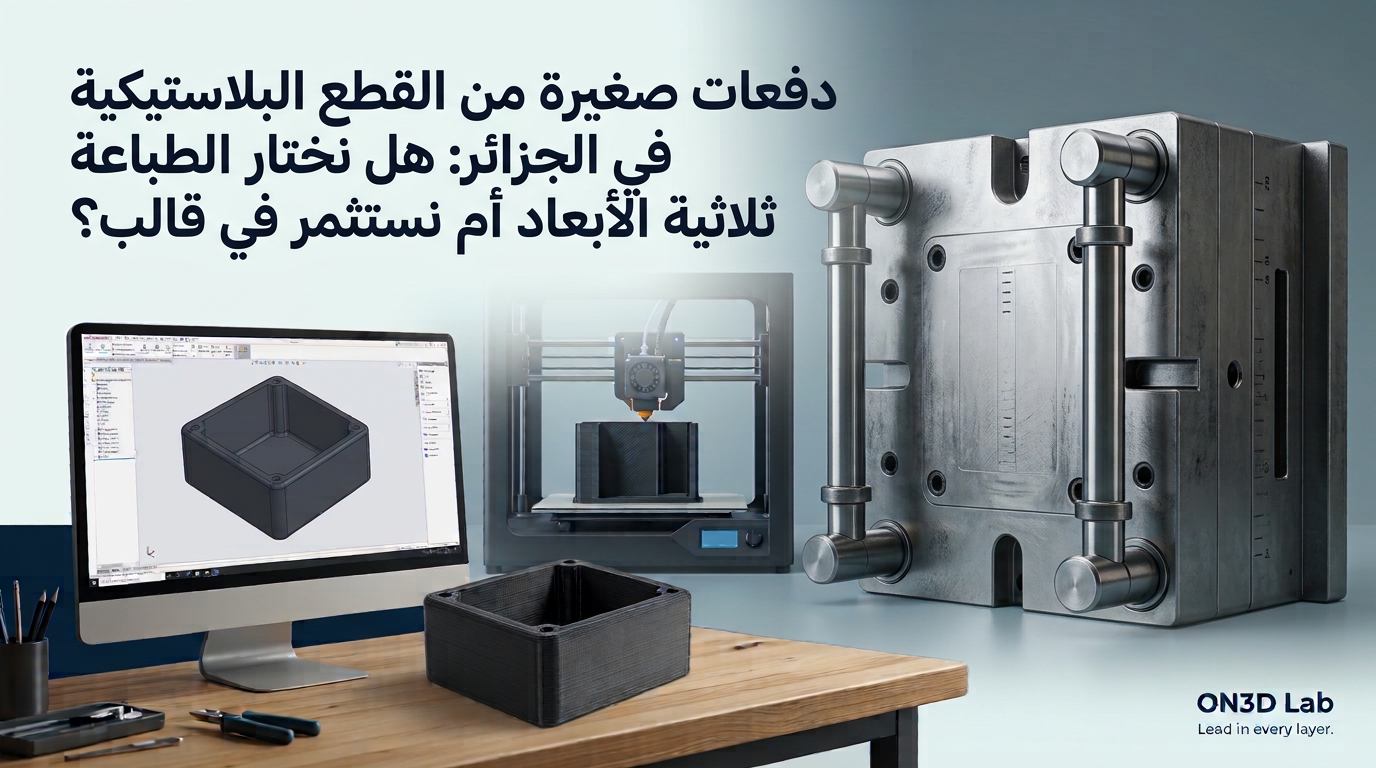
قد يكون تصنيع قطعة بلاستيكية أمرًا سهلًا، لكن اختيار طريقة الإنتاج المناسبة يتطلّب مزيدًا من التفكير. وبين الطباعة ثلاثية الأبعاد والحقن، يتوقف الحل الأفضل على الكمية بقدر ما يتوقف على المتطلبات التقنية، والآجال، ومدى نضج المشروع.
هل تحتاج إلى إنتاج عدد قليل من القطع البلاستيكية، أو إطلاق دفعة تمهيدية قبل الإنتاج، أو استبدال مكوّن محدّد؟
لا تخضع الطباعة ثلاثية الأبعاد والحقن للقيود الاقتصادية نفسها.
قبل الاستثمار في قالب، ينبغي النظر في حجم الإنتاج، واستقرار التصميم، والمادة، والفحوص، وأجل التسليم الفعلي.
وبالنسبة إلى المؤسسات الصناعية الجزائرية، قد يتوقف هذا الاختيار أيضًا على توفّر المواد الأولية، وقدرات التصنيع المحلية، وقيود التوريد.
فيما يلي منهج لمقارنة الحلّين دون افتراض أن إحدى التقنيتين أفضل من الأخرى في جميع الحالات.
لا تتطابق احتياجات مصنّع للآلات، وورشة للصيانة، ومؤسسة تطوّر منتجًا جديدًا.
فقد يبحث الأول عن نموذج أولي لاختبار تجميع، وقد يحتاج الثاني أحيانًا إلى استبدال قطعة خاصة أصبح الحصول عليها صعبًا، بينما يرغب الثالث في التحقق من منتجه قبل بدء إنتاج منتظم.
في هذه الحالات، تساعد ثلاثة أسئلة على توجيه القرار:
هل تم التحقق من التصميم واعتماده نهائيًّا؟ ينطوي المنتج الذي ما زال قابلًا للتعديل على مخاطرة مالية عندما يتطلّب قالبًا خاصًّا.
كم وحدة سنحتاج إليها فعلًا؟ ينبغي مراعاة حجم الطلب الأولي، وكذلك الطلبات المستقبلية والعمر التجاري للمنتج.
ما تكلفة أي تأخير أو تعديل؟ قد يصبح الحل الأقل تكلفة للوحدة الواحدة أقل جاذبية إذا تطلّب استثمارًا أوليًّا كبيرًا أو أبطأ التطوير.
تتيح الطباعة ثلاثية الأبعاد عمومًا بداية أكثر مرونة.
وغالبًا ما يصبح حقن البلاستيك مجديًا عندما يستقرّ التصميم وتبرّر الكميات تصنيع أدوات الإنتاج.
إذًا، تتكامل العمليتان، كما تؤكّد Protolabs أيضًا في تحليلاتها المقارنة. مقارنة التكاليف — Protolabs، الانتقال إلى الحقن — Protolabs.
تقوم الطباعة ثلاثية الأبعاد بتقنيتَي FDM/FFF على ترسيب مادة لدنة حراريًّا في طبقات متعاقبة.
وتُصنّع القطعة مباشرة من نموذجها الرقمي، دون قالب مخصّص.
وتناسب هذه الطريقة خصوصًا النماذج الأولية، والقطع المخصّصة، وأدوات الإنتاج، وبعض الدفعات المحدودة.
أما الحقن فيستخدم قالبًا يُحقن فيه البوليمر المنصهر.
ويتطلّب التحضير له تكاليف لأدوات الإنتاج وقيودًا خاصة بالتصميم، لكن تصنيع عدد كبير من القطع المتطابقة قد يصبح فعّالًا بدرجة كبيرة.
| المعيار | الطباعة ثلاثية الأبعاد بتقنية FDM | حقن البلاستيك |
|---|---|---|
| الاستثمار الأولي | لا حاجة إلى قالب مخصّص | تصميم القالب وتصنيعه |
| تعديل التصميم | بسيط عمومًا | قد يستلزم تعديل القالب |
| تكلفة الوحدة | تتوقف على وقت تشغيل الآلة، والمادة، وعمليات التشطيب | أقل عمومًا عند ارتفاع حجم الإنتاج |
| الإنتاج بالقطعة الواحدة | مناسب | غالبًا قليل الجدوى اقتصاديًّا |
| قابلية تكرار النتائج | تتطلّب معلمات مضبوطة وفحوصًا | مرتفعة عندما تكون عملية التصنيع مستقرّة |
| الحرية الهندسية | كبيرة، مع مراعاة قابلية التصنيع | قيود مرتبطة بإخراج القطعة من القالب وبالتصميم |
| التطبيقات الأنسب | النماذج الأولية، والدفعات التمهيدية، والدفعات الصغيرة | الإنتاج المنتظم والكميات الكبيرة |
تعبّر هذه الفروق عن اتجاهات عامة. وتتوقف النتائج على الشكل الهندسي، والمادة، ومتطلبات القطعة. مقارنة العمليتين — Protolabs، تقنية FDM — Protolabs.
لعلّه السؤال الأكثر شيوعًا.
ومع ذلك، لا توجد كمية موحّدة يصبح الحقن ابتداءً منها أقل تكلفة في جميع الحالات.
تتوقف نقطة التحوّل خصوصًا على سعر القالب، والشكل الهندسي، والمادة، ونسبة القطع المرفوضة، وعمليات التشطيب.
ولمقارنة العمليتين، يجب النظر في التكلفة الإجمالية للتصنيع.
الطباعة ثلاثية الأبعاد:
التكلفة الإجمالية = التحضير والتأهيل + الكمية × التكلفة الكاملة لكل قطعة مطبوعة.
الحقن:
التكلفة الإجمالية = القالب والضبط الأولي + الكمية × التكلفة الكاملة لكل قطعة محقونة + التكاليف اللوجستية الخاصة.
ويجب أن يشمل الحساب التكاليف الفعلية للمادة، والآلة، واليد العاملة، والفحص، والطاقة، والصيانة.
كما ينبغي مراعاة آجال التسليم والتعديلات المحتملة على التصميم.
نشرت Formlabs مقارنة تخصّ مكوّنًا صغيرًا صُنّع بالطباعة الحجرية المجسّمة (SLA) وبالحقن.
بالنسبة إلى 1 000 قطعة، تذكر الشركة أنها قدّرت التكلفة بنحو 600 دولار للطباعة بتقنية SLA مقابل 3 920 دولار للحقن.
وفي الظروف المحدّدة لدراستها، قُدّرت نقطة التعادل عند 13 050 قطعة.
توضّح هذه النتائج التأثير الكبير لتكاليف أدوات الإنتاج.
لكن لا يمكن تطبيقها مباشرة على إنتاج بتقنية FDM لدى ON3D Lab، لأن الآلات، والمواد الاستهلاكية، والشكل الهندسي، والفرضيات الاقتصادية مختلفة. دراسة 1 000 قطعة — Formlabs.
لذلك، يظلّ المنهج الأكثر موثوقية هو مقارنة عرضَي أسعار أُعدّا انطلاقًا من دفتر الشروط نفسه.
تمثّل طباعة قطعة بنجاح نتيجة أولى.
لكن ذلك لا يثبت تلقائيًّا إمكانية إعادة تصنيع هذه القطعة بخصائص ثابتة بما يكفي.
وللانتقال من النموذج الأولي إلى دفعة صغيرة مضبوطة، يجب اتّباع عدة مراحل.
يجب أولًا فهم وظيفة القطعة.
هل تتعرض لأحمال ميكانيكية، أو اهتزازات، أو احتكاك، أو حرارة، أو مواد كيميائية؟
وهل قد يؤدّي عطل محتمل فيها إلى خطر على الأشخاص أو التجهيزات؟
تتيح هذه المعلومات تحديد المتطلبات التقنية الضرورية.
يجب أن تسمح العيّنة الأولى بالتحقّق من التجميع، والأبعاد الوظيفية، والاستخدام الفعلي.
فالقطعة ذات التشطيب الجميل ليست بالضرورة مقبولة من الناحية الوظيفية.
تختلف خصائص PETG أو ABS أو ASA أو PA أو PC أو TPU باختلاف تركيب المادة وظروف التصنيع.
ولذلك، يجب إجراء الاختيار وفق بيئة العمل والأداء المنتظر.
لإعادة تصنيع قطعة، يجب ضبط اتجاه الطباعة، ومعلمات التقطيع إلى طبقات، والمادة، وظروف التجفيف، وعمليات المعالجة اللاحقة المحتملة، على وجه الخصوص.
في تقنية FDM، يؤثر اتجاه الطبقات والتصاقها في الخصائص الميكانيكية.
وتؤكّد مراجعة علمية منشورة في يوليو 2025 أن جودة الروابط بين الطبقات ما زالت مسألة مهمة للمقاومة الميكانيكية للقطع وتباين خواصها باختلاف الاتجاه. Omer وآخرون — مراجعة الروابط بين طبقات FDM.
يجب تحديد الأبعاد المهمة والسماحات قبل تصنيع الدفعة.
فلا يمكن، مثلًا، ضمان سماح قدره 0,1 mm دون تمييز لجميع الأشكال الهندسية وجميع المواد، من دون تحقّق مسبق.
من المفيد الاحتفاظ، لكل دفعة، بمرجع القطعة، وإصدار تعديلها، والمادة المستخدمة، وظروف التصنيع، ونتائج الفحص.
توفّر المواصفتان ISO/ASTM 52901:2017 وISO/ASTM 52920:2023 مراجع مناسبة بشأن متطلبات طلب القطع وضبط الجودة في التصنيع بالإضافة.
لكن الاسترشاد بهاتين المواصفتين لا يُعدّ حصولًا على شهادة. ISO/ASTM 52901:2017، ISO/ASTM 52920:2023.
يمكن لعدة قطاعات الاستفادة من إنتاج القطع البلاستيكية بكميات صغيرة.
قد تحتاج ورشة إلى حامل مستشعر، أو قطعة مباعدة، أو غطاء غير حرج، أو ملحق تجميع خاص.
عندما تكون الكميات قليلة وتتوافق القطع تقنيًّا مع عملية التصنيع، قد تتيح الطباعة ثلاثية الأبعاد تجنّب الاستثمار في قالب.
تستخدم خطوط الإنتاج العديد من عناصر تحديد الموضع، والأدلّة، والمحوّلات، وملحقات التجميع.
ويمكن تصميم بعض القطع وتصنيعها بالطباعة ثلاثية الأبعاد بعد التحقّق من ظروف استخدامها.
لكن يجب التمييز بين هذه المكوّنات والقطع المخصّصة للتلامس المباشر مع الأغذية، والتي تتطلّب تحقّقات خاصة بالمواد والصحة والمتطلبات التنظيمية.
يمكن لمؤسسة ترغب في تسويق منتج جديد أن تبدأ بعدد قليل من النماذج الأولية الوظيفية.
وبعد التحقق من ملاءمة التصميم للمستخدم ومن التجميع، قد تتيح دفعة صغيرة اختبار استخدامه.
وعندما يستقرّ المنتج وتتأكد أحجام الطلب، يمكن دراسة التصنيع بالحقن.
يتيح هذا التدرّج الحد من الالتزامات المالية غير القابلة للتراجع قبل التحقّق من صلاحية المنتج.
تصف هذه الأمثلة تطبيقات ممكنة، ولا تمثّل إنجازات منسوبة إلى ON3D Lab.
بالنسبة إلى مؤسسة تقع في وهران، أو مستغانم، أو تلمسان، أو أي ولاية أخرى، لا يمكن حصر اختيار التصنيع في السعر النظري للعملية.
بل يجب أيضًا مراعاة توفّر المواد الأولية، وآجال التوريد، وتكاليف النقل، وإمكانية الاستعانة بمقدّمي خدمات متخصصين.
وقد يتطلّب تصنيع قالب لدى جهة خارجية إجراءات وآجالًا ينبغي إدراجها في البرنامج الزمني.
وفي المقابل، يظلّ التصنيع بالإضافة محليًّا معتمدًا على توفّر المواد المناسبة والقدرات التقنية للورشة.
ولذلك قد يتغيّر الاختيار أثناء المشروع:
نموذج أولي مطبوع بتقنية ثلاثية الأبعاد ← التحقّق الوظيفي ← دفعة تمهيدية ← الانتقال إلى الإنتاج الصناعي بالعملية الأنسب.
ويمكن أن يتعايش الحقن والتصنيع بالإضافة أيضًا: تُصبّ بعض المراجع بكميات كبيرة، بينما تُنتَج النسخ الخاصة والمكوّنات قليلة الطلب عند الحاجة.
للحصول على عرض سعر جاد، يُفضّل أن يقدّم العميل ملف STEP أو رسمًا مبيّنًا عليه الأبعاد، إلى جانب وصف لوظيفة القطعة.
ومن المهم أيضًا تحديد الأبعاد الحرجة، وظروف الاستخدام، والمادة المطلوبة أو الأداء المراد، والكمية الأولية، والكميات المتوقعة، وتاريخ التسليم المنتظر.
تتيح هذه المعلومات للمصنّع دراسة قابلية التصنيع من الناحية الهندسية، وكذلك المتطلبات الفعلية للاستخدام.
وقد يؤدّي دفتر شروط غير مكتمل إلى تصنيع قطعة مطابقة للملف الرقمي، لكنها غير ملائمة لوظيفتها.
ينبغي ألا تُعتبر الطباعة ثلاثية الأبعاد مجرّد حل لإصلاح الأعطال.
فهي تشكّل أيضًا طريقة تطوير وتصنيع مناسبة لبعض القطع البلاستيكية التي تُنتَج بكميات محدودة.
ويحتفظ الحقن بميزة مهمة عندما ترتفع الكميات وتستقرّ المواصفات.
إذًا، ليس الهدف الحقيقي هو الطباعة بأي ثمن، بل اختيار طريقة التصنيع الأكثر ملاءمة للحاجة الصناعية.
في ON3D Lab بوهران، نرافق المؤسسات في النمذجة، وإعداد النماذج الأولية، والتصنيع بالإضافة للقطع البلاستيكية التقنية.
ولدراسة جدوى قطعة أو دفعة تمهيدية، يشكّل الرسم التقني، والملف ثلاثي الأبعاد، ووصف ظروف الاستخدام قاعدة جيدة للعمل.
ON3D Lab — on3d-lab.pro
دليل عملي لاختيار مادة FDM وفق ظروف عمل القطعة الفعلية: الحرارة والشمس والصدمات والاحتكاك والرطوبة والتكلفة.
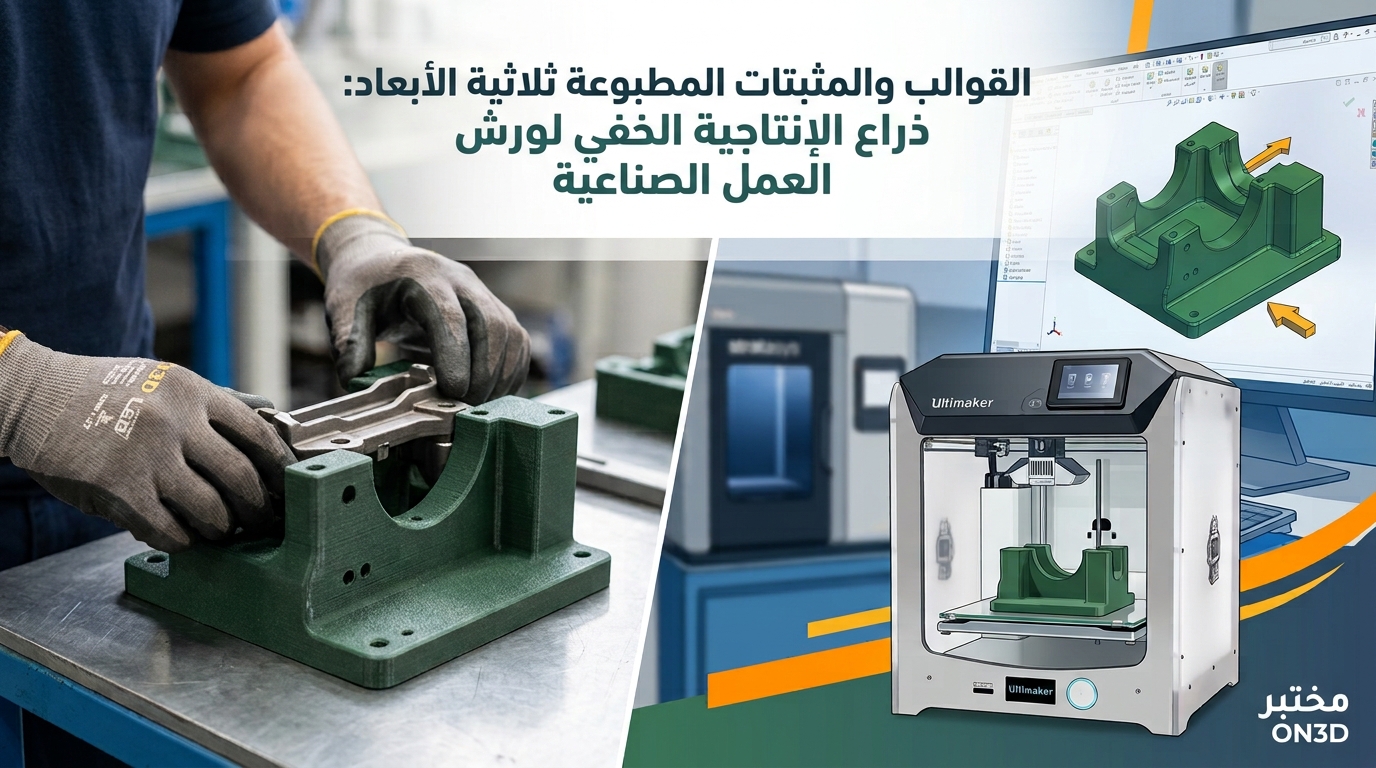
قد تسهّل أداة بلاستيكية مصممة جيدًا تحديد موضع القطع وتجميعها وفحصها. تطبيقات عملية، وحدود تقنية، ومنهج لتقييم الفائدة داخل الورشة.
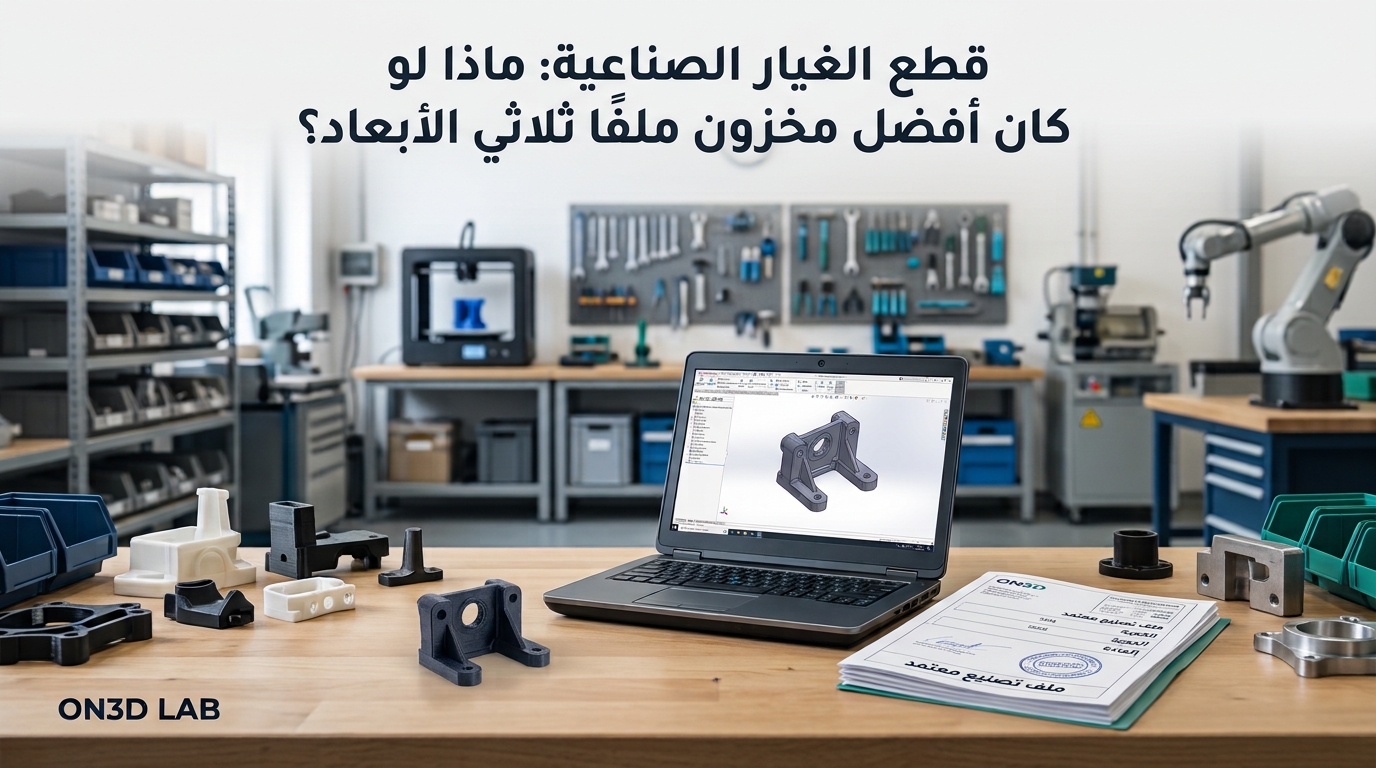
قد يكون الاحتفاظ ببعض القطع البلاستيكية على شكل ملفات تصنيع تم التحقق من صلاحيتها أنسب من تخزين قطع راكدة. المنهج، والأمثلة، والحدود.