Gabarits et outillages imprimés en 3D : le levier de productivité discret des ateliers industriels
En Algérie, les gabarits imprimés en 3D peuvent simplifier l’assemblage et le contrôle. Découvrez les usages, les matériaux, les limites et la rentabilité.
L’innovation en usine n’est pas toujours une nouvelle machine. Parfois, c’est simplement un outil adapté au geste de l’opérateur.
Dans un atelier, quelques secondes perdues à positionner une pièce, un montage instable ou un contrôle difficile à répéter peuvent devenir de vrais problèmes de production. Pourtant, le besoin ne justifie pas toujours la conception et l’usinage d'un outillage métallique sur mesure.
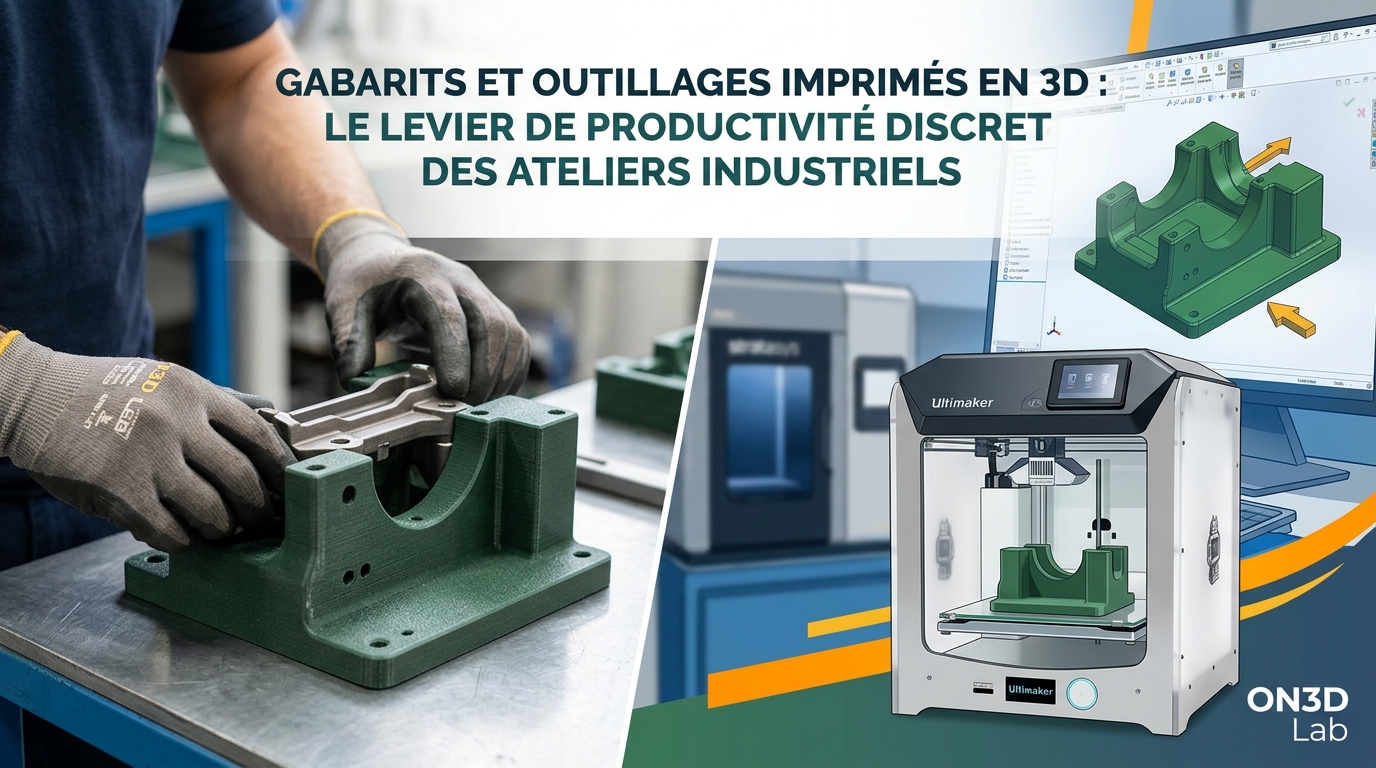
Les gabarits, posages et aides à la fabrication imprimés en 3D offrent une autre approche : concevoir une solution plastique adaptée au poste, l’essayer rapidement, puis l’améliorer au contact de l’usage réel. L’intérêt n’est pas seulement le prix de l’outil. Il réside dans la réduction des manipulations, l’amélioration de la répétabilité et la facilité d’adaptation lorsque le produit évolue.
Le problème caché des ateliers : tout ce qui entoure la pièce
Lorsqu’une entreprise cherche à améliorer sa productivité, elle pense souvent en premier à une nouvelle machine, à une automatisation ou à un logiciel. Mais des pertes de temps apparaissent bien avant et après l’opération principale : positionner un boîtier, tenir une pièce pendant l’assemblage, vérifier un entraxe, orienter un composant ou ranger des éléments dans le bon ordre.
Un opérateur expérimenté peut compenser ces difficultés. Le procédé devient toutefois moins répétable lorsqu’un nouveau collaborateur rejoint l’équipe ou qu’une série change de référence.
Un outillage simple, pensé pour une opération précise, peut rendre le bon geste plus naturel. Il ne remplace pas le savoir-faire : il aide à le rendre reproductible.
Gabarit, posage, calibre : de quoi parle-t-on ?
Outil
Fonction principale
Exemple d’utilisation
Gabarit de positionnement
Indiquer où placer une pièce ou un élément
Positionner de façon répétable une étiquette ou un connecteur
Posage / montage de maintien
Stabiliser une pièce durant une opération
Maintenir un boîtier pendant une étape d’assemblage
Guide d’opération
Guider une opération selon des références définies
Guider une opération répétitive avec des zones d’usure renforcées si nécessaire
Calibre de contrôle
Vérifier une caractéristique définie
Contrôler rapidement le passage ou le non-passage d’une géométrie
Plateau de préparation
Présenter les composants de manière ordonnée
Préparer un kit de montage et réduire les inversions de pièces
Ces catégories se recoupent parfois. Ce qui compte est de définir exactement l’action que l’outil doit fiabiliser. Stratasys et UltiMaker décrivent depuis plusieurs années des usages industriels allant du maintien et de l’alignement jusqu’aux dispositifs de contrôle et aux aides ergonomiques 12.
Pourquoi l’impression 3D est-elle pertinente pour ces outils ?
Une fabrication sans outillage dédié
Un gabarit plastique fabriqué par dépôt de filament fondu (FDM/FFF) peut être réalisé directement à partir d’un modèle 3D, sans moule d’injection. C’est particulièrement utile pour un exemplaire unique, une petite série, une présérie ou un poste qui évolue régulièrement.
Une conception adaptée au geste réel
La géométrie peut épouser la forme de la pièce à maintenir. Des repères visuels, des logements de composants, une prise en main ou des zones de contact peuvent être intégrés dès la conception.
Des corrections rapides après essai
Le premier outillage n’est pas nécessairement le dernier. Après une utilisation au poste, il peut être pertinent de modifier la hauteur d’une butée, d’agrandir un dégagement, de changer une poignée ou de séparer une zone d’usure en élément remplaçable. Avec un fichier CAO bien organisé, ces modifications deviennent beaucoup plus simples.
Un modèle numérique réutilisable
L’outil peut être archivé avec sa référence, sa version, son matériau et ses critères de contrôle. Lorsqu’il s’use ou qu’un autre atelier en a besoin, les données permettent d’en préparer un nouvel exemplaire sans repartir de zéro.
Quatre applications concrètes pour une PME industrielle en Algérie
1. Électronique et assemblage de boîtiers. Un posage plastique peut maintenir un boîtier dans une orientation stable et ménager l’accès à ses points de fixation. Il peut aussi comporter des logements pour les petites pièces et limiter les inversions pendant l’assemblage. Pour des cartes électroniques exposées, les exigences électrostatiques (ESD) doivent être examinées : un plastique FDM standard n’est pas automatiquement dissipatif 26.
2. Emballage et étiquetage. Un gabarit de positionnement peut aider à placer de façon régulière une étiquette, une plaque d’identification ou un accessoire sur des emballages et des produits. C’est un point de départ accessible, avec des efforts généralement faibles et un résultat facile à observer.
3. Maintenance et petites séries mécaniques. Un montage adapté peut stabiliser un capot, un carter ou une petite pièce non critique pendant une opération de contrôle ou de montage. Lorsque certaines surfaces sont très sollicitées, la solution peut devenir hybride : structure plastique et composants métalliques standards aux seuls endroits qui le nécessitent.
4. Contrôle dimensionnel rapide. Un calibre peut permettre à un opérateur de trier des pièces selon un critère fonctionnel précis. Il ne remplace pas un instrument de mesure étalonné ni une procédure métrologique adaptée. Son intérêt est de transformer une vérification répétitive, une fois validée, en opération simple et cohérente.
Ces applications peuvent intéresser des entreprises d’emballage, d’électronique, de maintenance et d’équipements industriels en Algérie. Ce sont des cas d’usage possibles, pas des réalisations attribuées à ON3D Lab.
Un exemple industriel documenté : Valeo et le contrôle d’une pièce automobile
Selon Stratasys, Valeo a contrôlé un tube automobile à l’aide d’un gabarit « passe / ne passe pas » imprimé en ASA. Le contrôle est passé de 25 minutes à 20 secondes par tube, soit 98,7 % de temps en moins. La réalisation du gabarit a demandé 2 semaines, contre 12 pour l’alternative usinée 3.
Ces résultats concernent un cas particulier, pas une promesse de performance d’ON3D Lab. Leur enseignement est d’évaluer le temps gagné sur l’opération, et pas seulement le coût matière de l’outillage.
Ce qui fait la qualité d’un gabarit FDM : cinq décisions techniques
1. Concevoir autour de la fonction, pas seulement de la forme
Avant de modéliser, il faut connaître les références géométriques importantes, les efforts, le nombre de cycles envisagé, l’environnement d’utilisation et la façon dont l’opérateur manipule l’outil. Une pièce « qui s’emboîte » ne garantit pas à elle seule un positionnement répétable.
2. Tenir compte de l’orientation d’impression
Une pièce FDM est construite par couches. Son comportement mécanique peut dépendre de l’orientation de fabrication ; des efforts qui sollicitent défavorablement l’adhésion entre couches imposent une attention particulière. L’orientation doit donc être choisie en fonction des efforts et des surfaces fonctionnelles, pas uniquement pour minimiser le temps d’impression 4.
3. Sélectionner le polymère selon l’environnement réel
Le choix ne se résume pas au matériau réputé « le plus solide ». Il faut examiner température, rigidité, vibrations, abrasion, humidité, exposition chimique et durée de sollicitation.
Matériau possible
Piste d’emploi pour un outillage
Vigilance principale
PETG
Aides d’assemblage et posages modérément sollicités
Déformation sous charge et chaleur prolongées
ABS / PC-ABS
Outillages fonctionnels en environnement intérieur
Qualité d’impression, chocs, température et chimie à vérifier
ASA
Outillages susceptibles d’être exposés à la lumière extérieure
Validations mécaniques et dimensionnelles requises
PA (nylon)
Pièces soumises à frottement ou sollicitations répétées selon formulation
Humidité, stabilité dimensionnelle et conditions de fabrication
PC
Certains posages demandant davantage de rigidité ou de tenue thermique
Exigences de procédé et validation de la géométrie
TPU
Patins de contact, protection des surfaces et interfaces souples
Maintien dimensionnel sous effort ; résistance chimique selon grade
Ce tableau sert à orienter l’étude de faisabilité, non à qualifier un matériau pour toutes les applications. La fiche technique du grade réellement utilisé, la conception et les essais restent déterminants. Les guides d’applications fabricants soutiennent cette démarche fondée sur la fonction 12.
4. Renforcer uniquement les zones critiques
La structure principale peut rester imprimée en plastique tandis que des composants standards — inserts filetés, bagues, axes ou fixations — assurent les fonctions nécessitant une meilleure tenue à l’usure ou des démontages fréquents. Cela ne signifie pas qu’un atelier d’impression 3D doit fabriquer du métal : il s’agit d’une conception hybride combinant une géométrie plastique sur mesure et des composants disponibles dans le commerce 16.
5. Valider le premier exemplaire avant l’usage répétitif
Le contrôle doit porter sur les dimensions fonctionnelles, la stabilité, les jeux, l’ergonomie, les sollicitations répétées et l’absence de dégradation des pièces manipulées. Pour les fonctions sensibles, un protocole de validation documenté est indispensable.
La norme ISO/ASTM 52920:2023 définit à ce titre des exigences de qualification et de maîtrise qualité des procédés et sites industriels de fabrication additive. Elle peut servir de référence pour structurer une démarche de production, sans qu’une lecture de son résumé suffise à revendiquer une conformité 5.
Le risque oublié : un plastique peut évoluer pendant l’utilisation
Un gabarit bien dimensionné à la livraison peut changer de comportement après des semaines d’efforts continus, de chaleur ou de manipulations répétées. Les polymères peuvent présenter du fluage sous charge maintenue ; les zones de contact peuvent s’user et certaines fixations peuvent se desserrer. Les recommandations de Formlabs attirent notamment l’attention sur les charges maintenues et les surfaces très sollicitées. Elles concernent des pièces en résine SLA : elles aident à identifier des points de vigilance, mais ne qualifient pas les performances d’un matériau FDM 6.
Un outil imprimé n’est donc pas nécessairement le bon choix pour un maintien soumis à des efforts très élevés, à une température excessive, à une exigence de sécurité élevée ou à une précision métrologique qui ne peut pas être vérifiée et maintenue. Dans ces cas, un outillage métallique, une solution hybride ou un procédé de fabrication différent peut être préférable.
Comment calculer si l’outillage est rentable ?
Le bon indicateur n’est pas uniquement le prix de fabrication. Il faut comparer le coût complet avec le bénéfice sur le poste de travail.
Coût complet de l’outillage : étude et modélisation + fabrication + éléments standards + essais de validation + entretien et éventuels remplacements.
Bénéfices possibles : temps de cycle réduit + reprises évitées + erreurs de positionnement évitées + moindre attente d’outillage + adaptation plus facile aux changements de référence.
Pour objectiver la décision, une PME peut relever le temps moyen d’une opération avant et après la mise en place d’un prototype, sur un nombre représentatif de cycles, puis examiner les défauts et les retouches. Le gain net doit être calculé à partir de ces observations réelles, sans supposer d’avance un pourcentage d’économie.
Un gabarit qui coûte peu mais ralentit l’opérateur est un mauvais investissement. À l’inverse, un outillage sur mesure un peu plus élaboré peut être pertinent s’il fiabilise un poste à répétition élevée.
Une méthode simple pour lancer un premier projet
Le meilleur point de départ n’est pas la pièce la plus complexe de l’usine. C’est une opération répétitive, facile à observer et peu critique pour la sécurité.
Identifier l’irritant : où perd-on du temps ? Quel geste varie d’un opérateur à l’autre ?
Définir les critères de réussite : positionnement, effort, cadence, risque de marquage, dimensions fonctionnelles.
Concevoir et produire un prototype plastique : privilégier une solution simple, démontable ou modifiable.
Faire valider l’usage réel : obtenir le retour de l’opérateur et du responsable méthodes/qualité.
Figer la bonne version : documenter modèle CAO, matière, paramètres utiles et résultats des contrôles.
Cette méthode s’applique aussi bien à un atelier de maintenance d’Oran qu’à une ligne de montage, un fabricant d’emballages ou une PME électronique ailleurs en Algérie.
Conclusion : parfois, la meilleure optimisation est une petite pièce plastique
L’impression 3D industrielle n’a pas besoin de remplacer une ligne de production pour être utile. Elle peut simplement fournir l’outil manquant entre la machine, la pièce et l’opérateur.
Gabarits de positionnement, posages d’assemblage, plateaux de préparation et calibres de contrôle sont autant de projets où la personnalisation et la rapidité de modification peuvent faire la différence. La condition est de traiter chaque outil comme un véritable composant de production : avec des exigences, un matériau approprié et une validation proportionnée aux risques.
Chez ON3D Lab, nous accompagnons l’étude et la fabrication de pièces et d’outillages plastiques sur mesure pour les besoins de prototypage et de production. Vous avez une opération répétitive difficile à fiabiliser ? Une photo du poste, un croquis ou une description des contraintes peut constituer un bon point de départ pour examiner la faisabilité d’un gabarit adapté.
[6] Formlabs — Jigs, fixtures, and manufacturing aids, recommandations pour les outillages en résine SLA ; ne constitue pas une qualification des matériaux FDM.
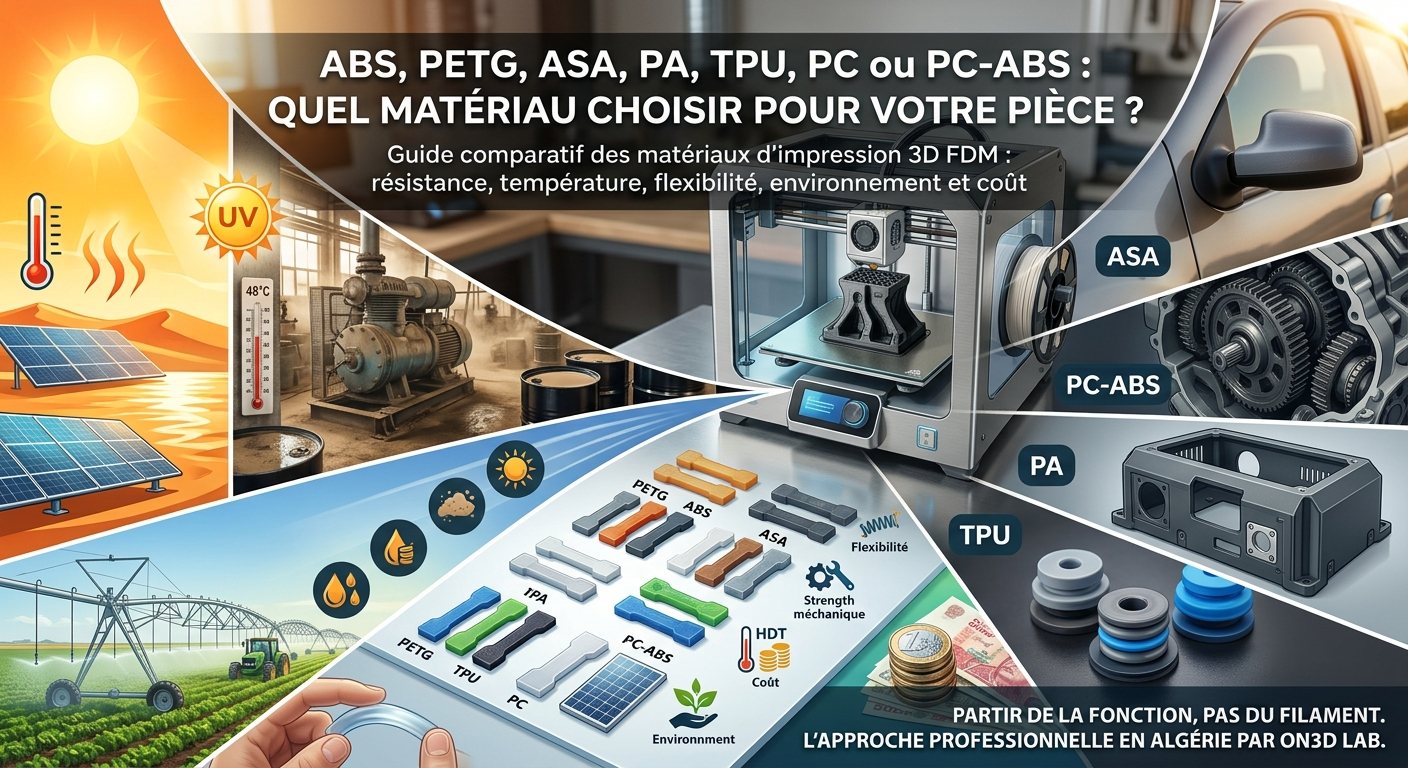
Un guide pratique et technique pour choisir le bon matériau FDM selon les contraintes réelles de votre pièce : chaleur, UV, chocs, frottement, flexibilité, humidité et coût.
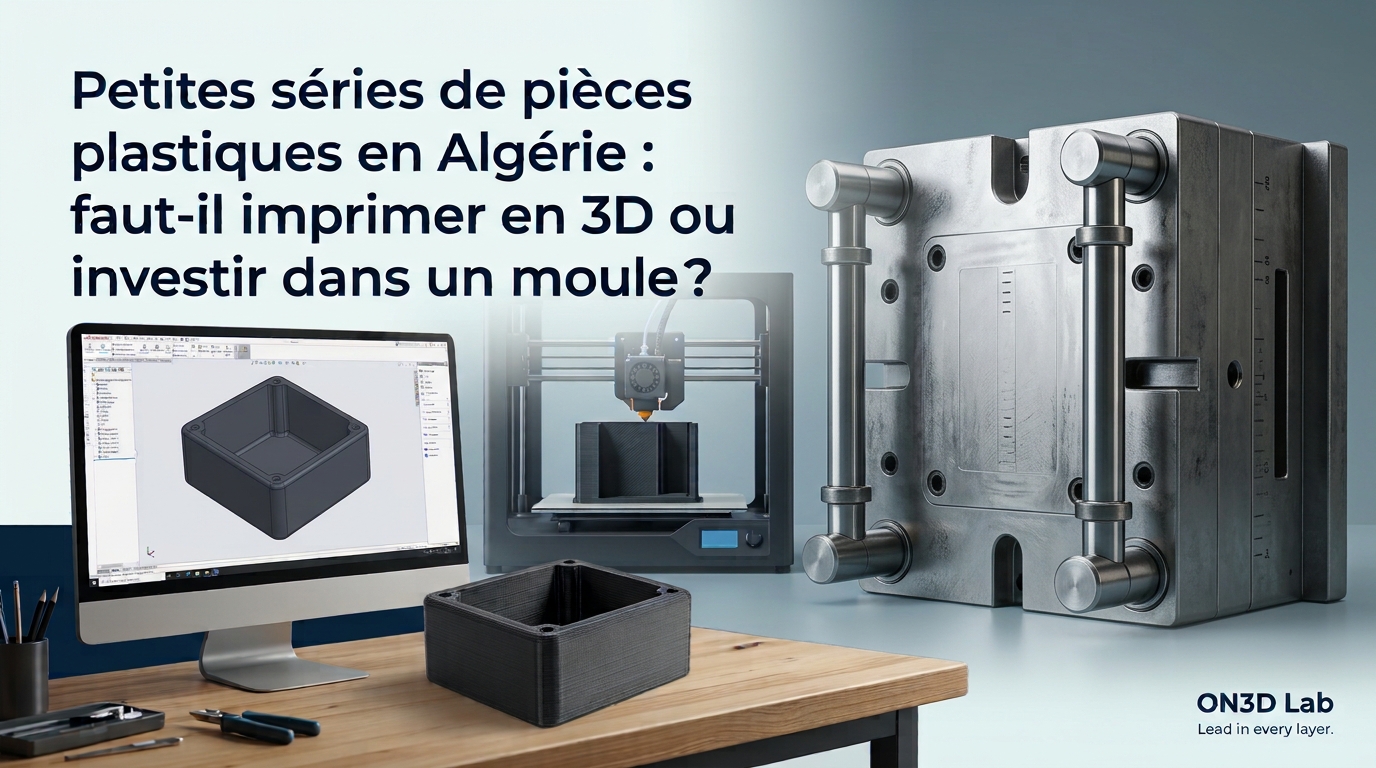
L'impression 3D est-elle toujours plus intéressante pour les petites séries plastiques ? Découvrez comment comparer les coûts, les volumes et les exigences techniques avant d'investir dans un moule.
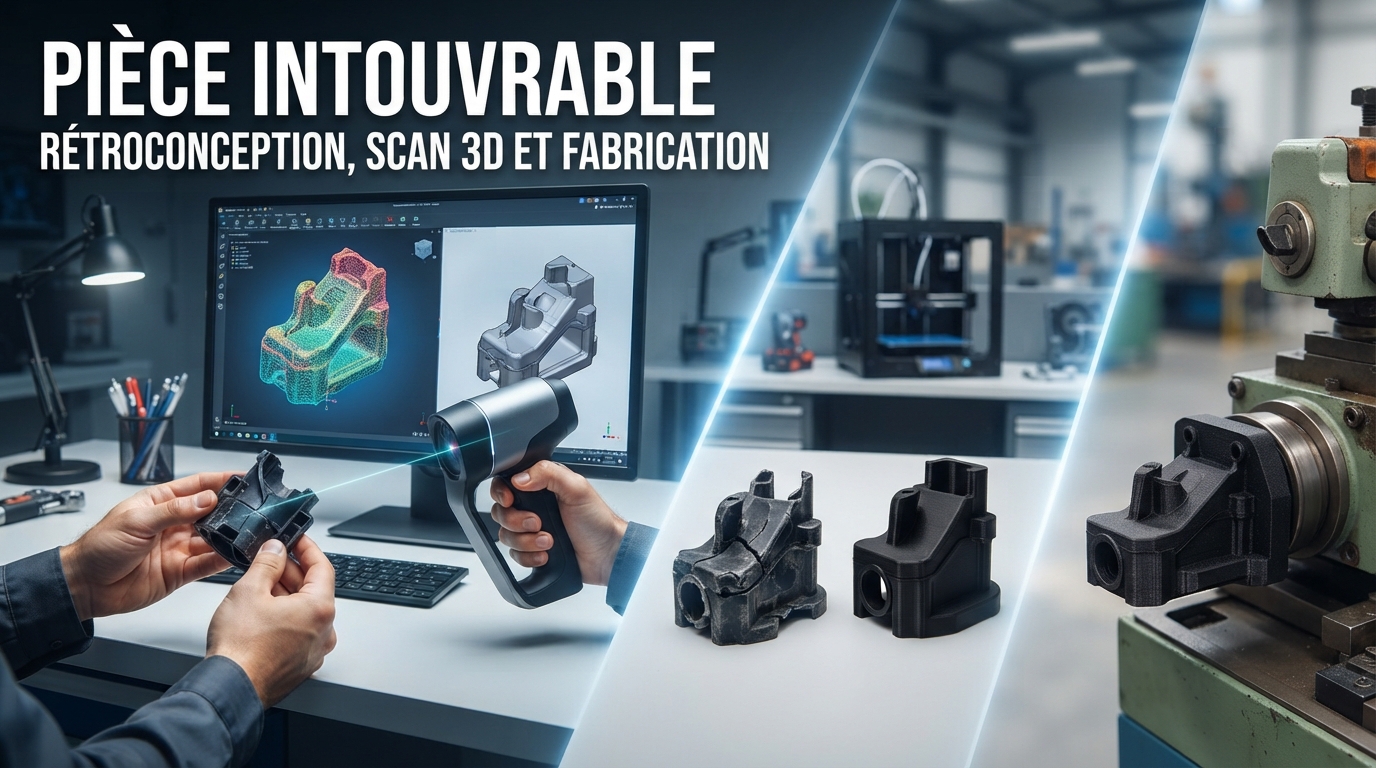
Une pièce plastique introuvable peut parfois être reconstruite à partir de l’existant. Du scan à la CAO, puis à la fabrication et au contrôle : découvrez les étapes et leurs limites.